


Categorias List
Posts Recentes
 Sistemas de corte a laser: adaptação da automação ao tamanho dos lotes e à variedade de produtos27/10/2026
 Máquinas de soldagem a laser 4 em 1 para aço inoxidável: controle do calor e da distorção27/10/2026
 Como a substituição da lente de proteção afeta os custos de uma máquina de solda a laser13/10/2026
Máquinas de soldagem a laser 4 em 1 para aço inoxidável: controle do calor e da distorção
Um painel de aço inoxidável pode parecer plano no dispositivo de fixação e, em seguida, deformar-se assim que os grampos são removidos. Em chapas finas, um tempo de permanência ligeiramente maior também pode transformar uma costura limpa em uma marca escura de calor ou em um furo. Esses problemas são frustrantes porque aumentar a potência raramente é a solução.
Para operadores que utilizam uma máquina de solda a laser 4 em 1 para aço inoxidável, resultados consistentes dependem do equilíbrio entre velocidade de avanço, ajuste da junta, parâmetros do feixe, gás de proteção e sequência de soldagem. O foco da RISTEC em equipamentos a laser projetados com precisão dá suporte a essa abordagem: a capacidade da máquina é importante, mas a preparação repetível e o controle da entrada de calor determinam o resultado final.
Analise a peça antes de alterar a potência
Aços inoxidáveis austeníticos, como 304 e 316, expandem consideravelmente quando aquecidos e conduzem menos calor do que o aço-carbono. O calor se concentra ao redor da junta, enquanto o material mais frio ao redor restringe a expansão. À medida que a solda se contrai, essa deformação desigual pode causar empenamento, distorção angular ou ondulações.
Antes de soldar, identifique o grau do material, a espessura, o tipo de junta e a tolerância dimensional. Uma junta de topo longa em um painel decorativo fino se comporta de maneira diferente de uma costura de canto curta em um invólucro rígido. Aços inoxidáveis duplex e outros graus também podem exigir controles térmicos específicos; não aplique uma configuração para 304 sem verificar o procedimento aplicável.
Examine atentamente a própria junta. Uma folga irregular pode levar o operador a reduzir a velocidade ou adicionar energia para preenchê-la, criando pontos quentes localizados. Na soldagem autógena, sem adição de metal de enchimento, um ajuste próximo e uniforme é especialmente importante. Se a folga exigir metal de enchimento, use um processo qualificado com adição de material, em vez de tentar unir as duas bordas com calor extra.
Prepare um teste representativo, não um retalho conveniente
Use corpos de prova que correspondam ao material de produção, à espessura, à condição da superfície, à geometria da junta e à configuração de fixação. Uma configuração que funciona em um corpo de prova pequeno e bem apoiado pode deformar um painel grande sem apoio.
Estabeleça uma referência com base nas orientações de processo do fabricante do equipamento ou em um procedimento de soldagem aprovado. Em seguida, altere uma variável de cada vez. Mantenha um registro simples da potência, da velocidade de avanço, da posição do foco, dos parâmetros de oscilação, quando disponíveis, das condições do gás e da qualidade da solda resultante.
Equilibre a energia e a velocidade de avanço
Como orientação prática, a energia nominal por unidade de comprimento aumenta com a potência do laser e diminui à medida que a velocidade de avanço aumenta. No entanto, essa relação, por si só, não prevê a penetração: o foco, a distribuição do feixe, a condição da junta e a absorção do material também são importantes.
- Se a costura superaquecer: verifique se o avanço está lento, se há pausas, sobreposição excessiva ou passagens repetidas antes de reduzir a potência.
- Se a fusão estiver incompleta: verifique o alinhamento da junta, o foco, a limpeza e a uniformidade do avanço antes de adicionar energia.
- Se ocorrer perfuração: verifique se há uma folga aberta ou uma borda sem apoio, além de uma entrada de energia excessiva.
Use a menor entrada de energia que permita obter de forma consistente a fusão e o perfil de solda exigidos — não simplesmente a menor configuração de potência. Energia insuficiente pode produzir uma costura visualmente atraente, mas com fusão incompleta abaixo da superfície. Avalie as soldas de teste por meio de inspeções adequadas à aplicação; a aparência, por si só, não confirma a penetração.
Mantenha o foco e a oscilação sob controle
Mantenha a distância de trabalho e a orientação da tocha especificadas. Variações na distância de afastamento alteram a forma como a energia chega à junta, tornando imprevisível um conjunto de parâmetros estável. Siga as instruções do fabricante do cabeçote, em vez de usar deliberadamente o desfoque como técnica universal de resfriamento.
Se o cabeçote de soldagem for compatível com a oscilação do feixe, um padrão mais amplo distribui a energia por uma área maior. Isso pode ajudar em determinadas juntas, mas pode reduzir a penetração com a potência e a velocidade inalteradas. Aumentar a potência para compensar pode ampliar a zona aquecida. Ajuste a largura e a frequência da oscilação à junta, em vez de presumir que uma costura mais larga seja mais segura.
Estabilize a chapa sem aprisionar tensões excessivas
Uma boa fixação mantém a junta alinhada e permite seguir uma sequência de soldagem planejada. Uma fixação inadequada pode permitir que as bordas se levantem ou forçar o conjunto a se posicionar sob forte pré-carga. No segundo caso, a peça pode sair da tolerância após a liberação, mesmo que parecesse satisfatória durante a soldagem.
Use apoios limpos e grampos posicionados para evitar separações localizadas. Contrapeças aprovadas ou configurações para dissipação de calor podem ajudar a controlar bordas finas, mas o material, o contato e o posicionamento devem ser compatíveis com o processo. Evite soluções improvisadas que possam causar contaminação ou reflexos perigosos do laser.
A soldagem por pontos faz parte do controle de calor, não é apenas uma etapa de preparação da montagem. Posicione os pontos para manter uma folga uniforme, utilizando uma sequência equilibrada em vez de puxar a junta progressivamente em uma única direção. Os pontos devem ser sólidos e pequenos o suficiente para a passagem de acabamento prevista.
Para costuras longas, considere segmentos curtos, soldagem intercalada ou uma sequência em retrocesso, quando permitidos pelo desenho e pelo procedimento de soldagem. Alterne entre áreas separadas para reduzir o aquecimento concentrado. Quando for necessária uma costura contínua e selada, planeje cuidadosamente as sobreposições entre segmentos: o aquecimento repetido a cada reinício pode criar defeitos e marcas visíveis.
Se necessário, deixe a peça esfriar entre as operações e verifique a temperatura de maneira consistente, em vez de avaliá-la pelo toque. Evite o resfriamento brusco com água ou jatos de ar diretos sem aprovação, pois podem causar resfriamento irregular, contaminação ou perturbação da proteção gasosa.
A descoloração é um indício — não um diagnóstico completo
Uma solda escura não significa automaticamente que a potência esteja alta demais. A coloração térmica se desenvolve quando o aço inoxidável quente reage com o oxigênio. Por isso, uma proteção gasosa deficiente pode causar descoloração mesmo quando os parâmetros térmicos são razoáveis.
Use o gás de proteção especificado para o material e o procedimento. O argônio é comum, mas a seleção do gás não deve ser considerada intercambiável em todas as aplicações de aço inoxidável. Verifique a pureza do gás, vazamentos, condição do bocal, cobertura e correntes de ar. Um fluxo excessivo pode criar turbulência e arrastar o ar ambiente para a zona de proteção.
Em juntas com penetração total e raiz exposta, pode ser necessária a proteção gasosa pelo lado oposto para evitar a oxidação intensa da raiz, frequentemente chamada de açucaramento. Uma face limpa não comprova que o lado inferior esteja protegido.
Use o sistema multifuncional sem transferir contaminação
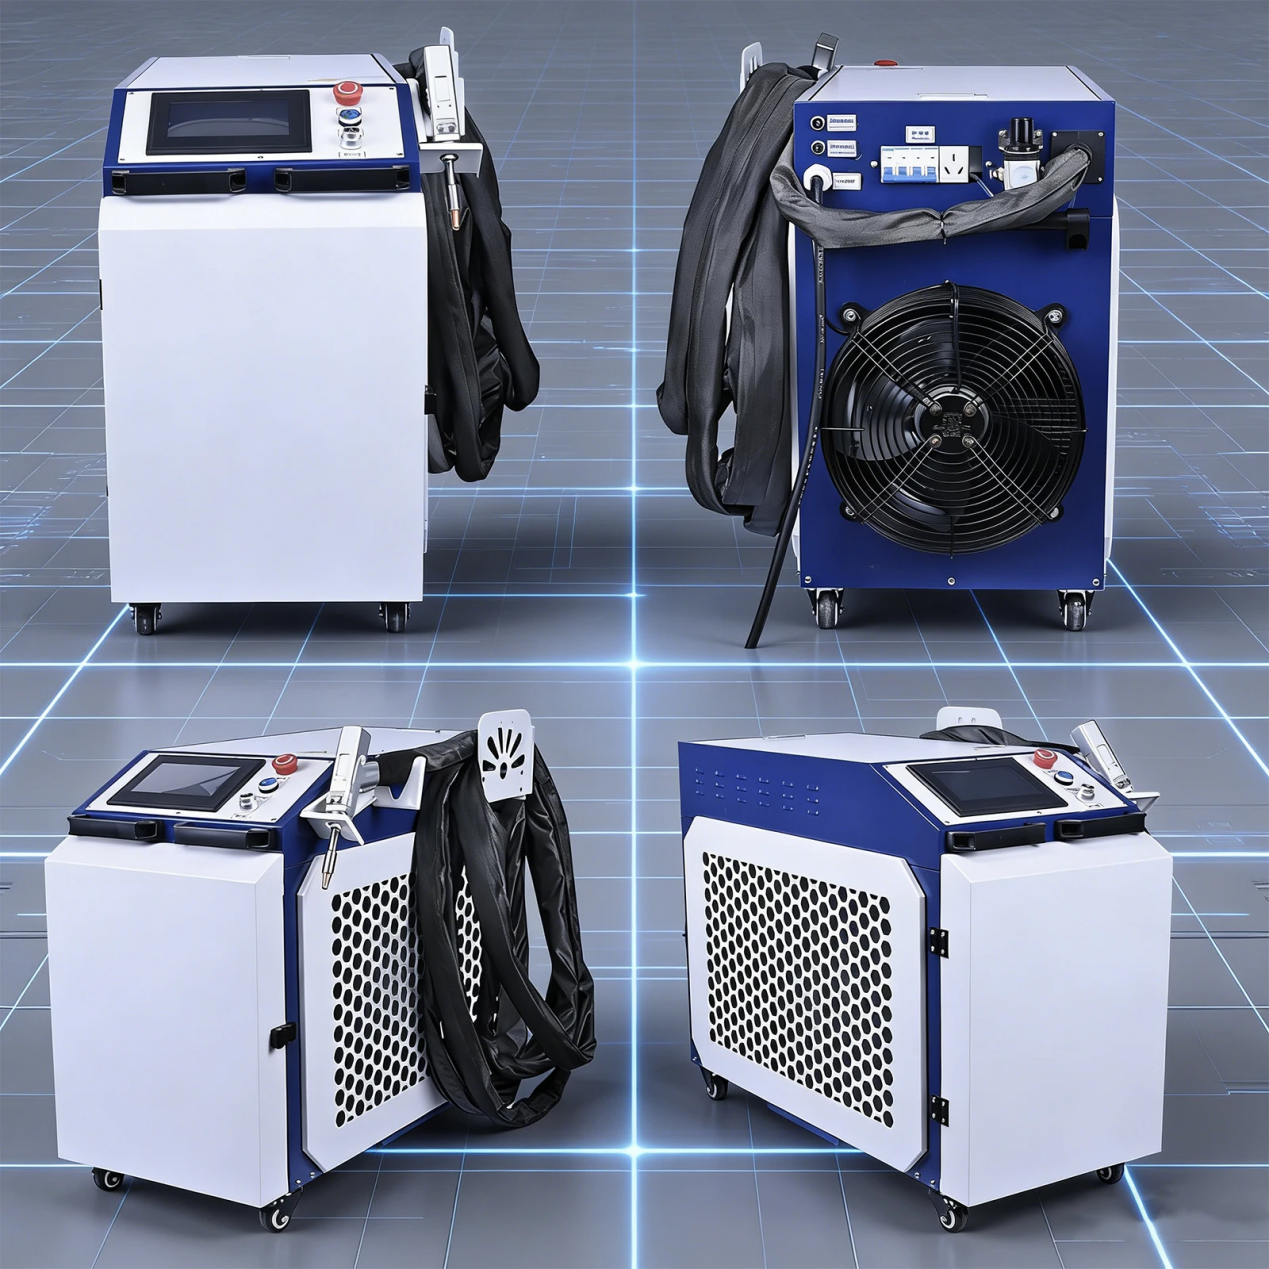
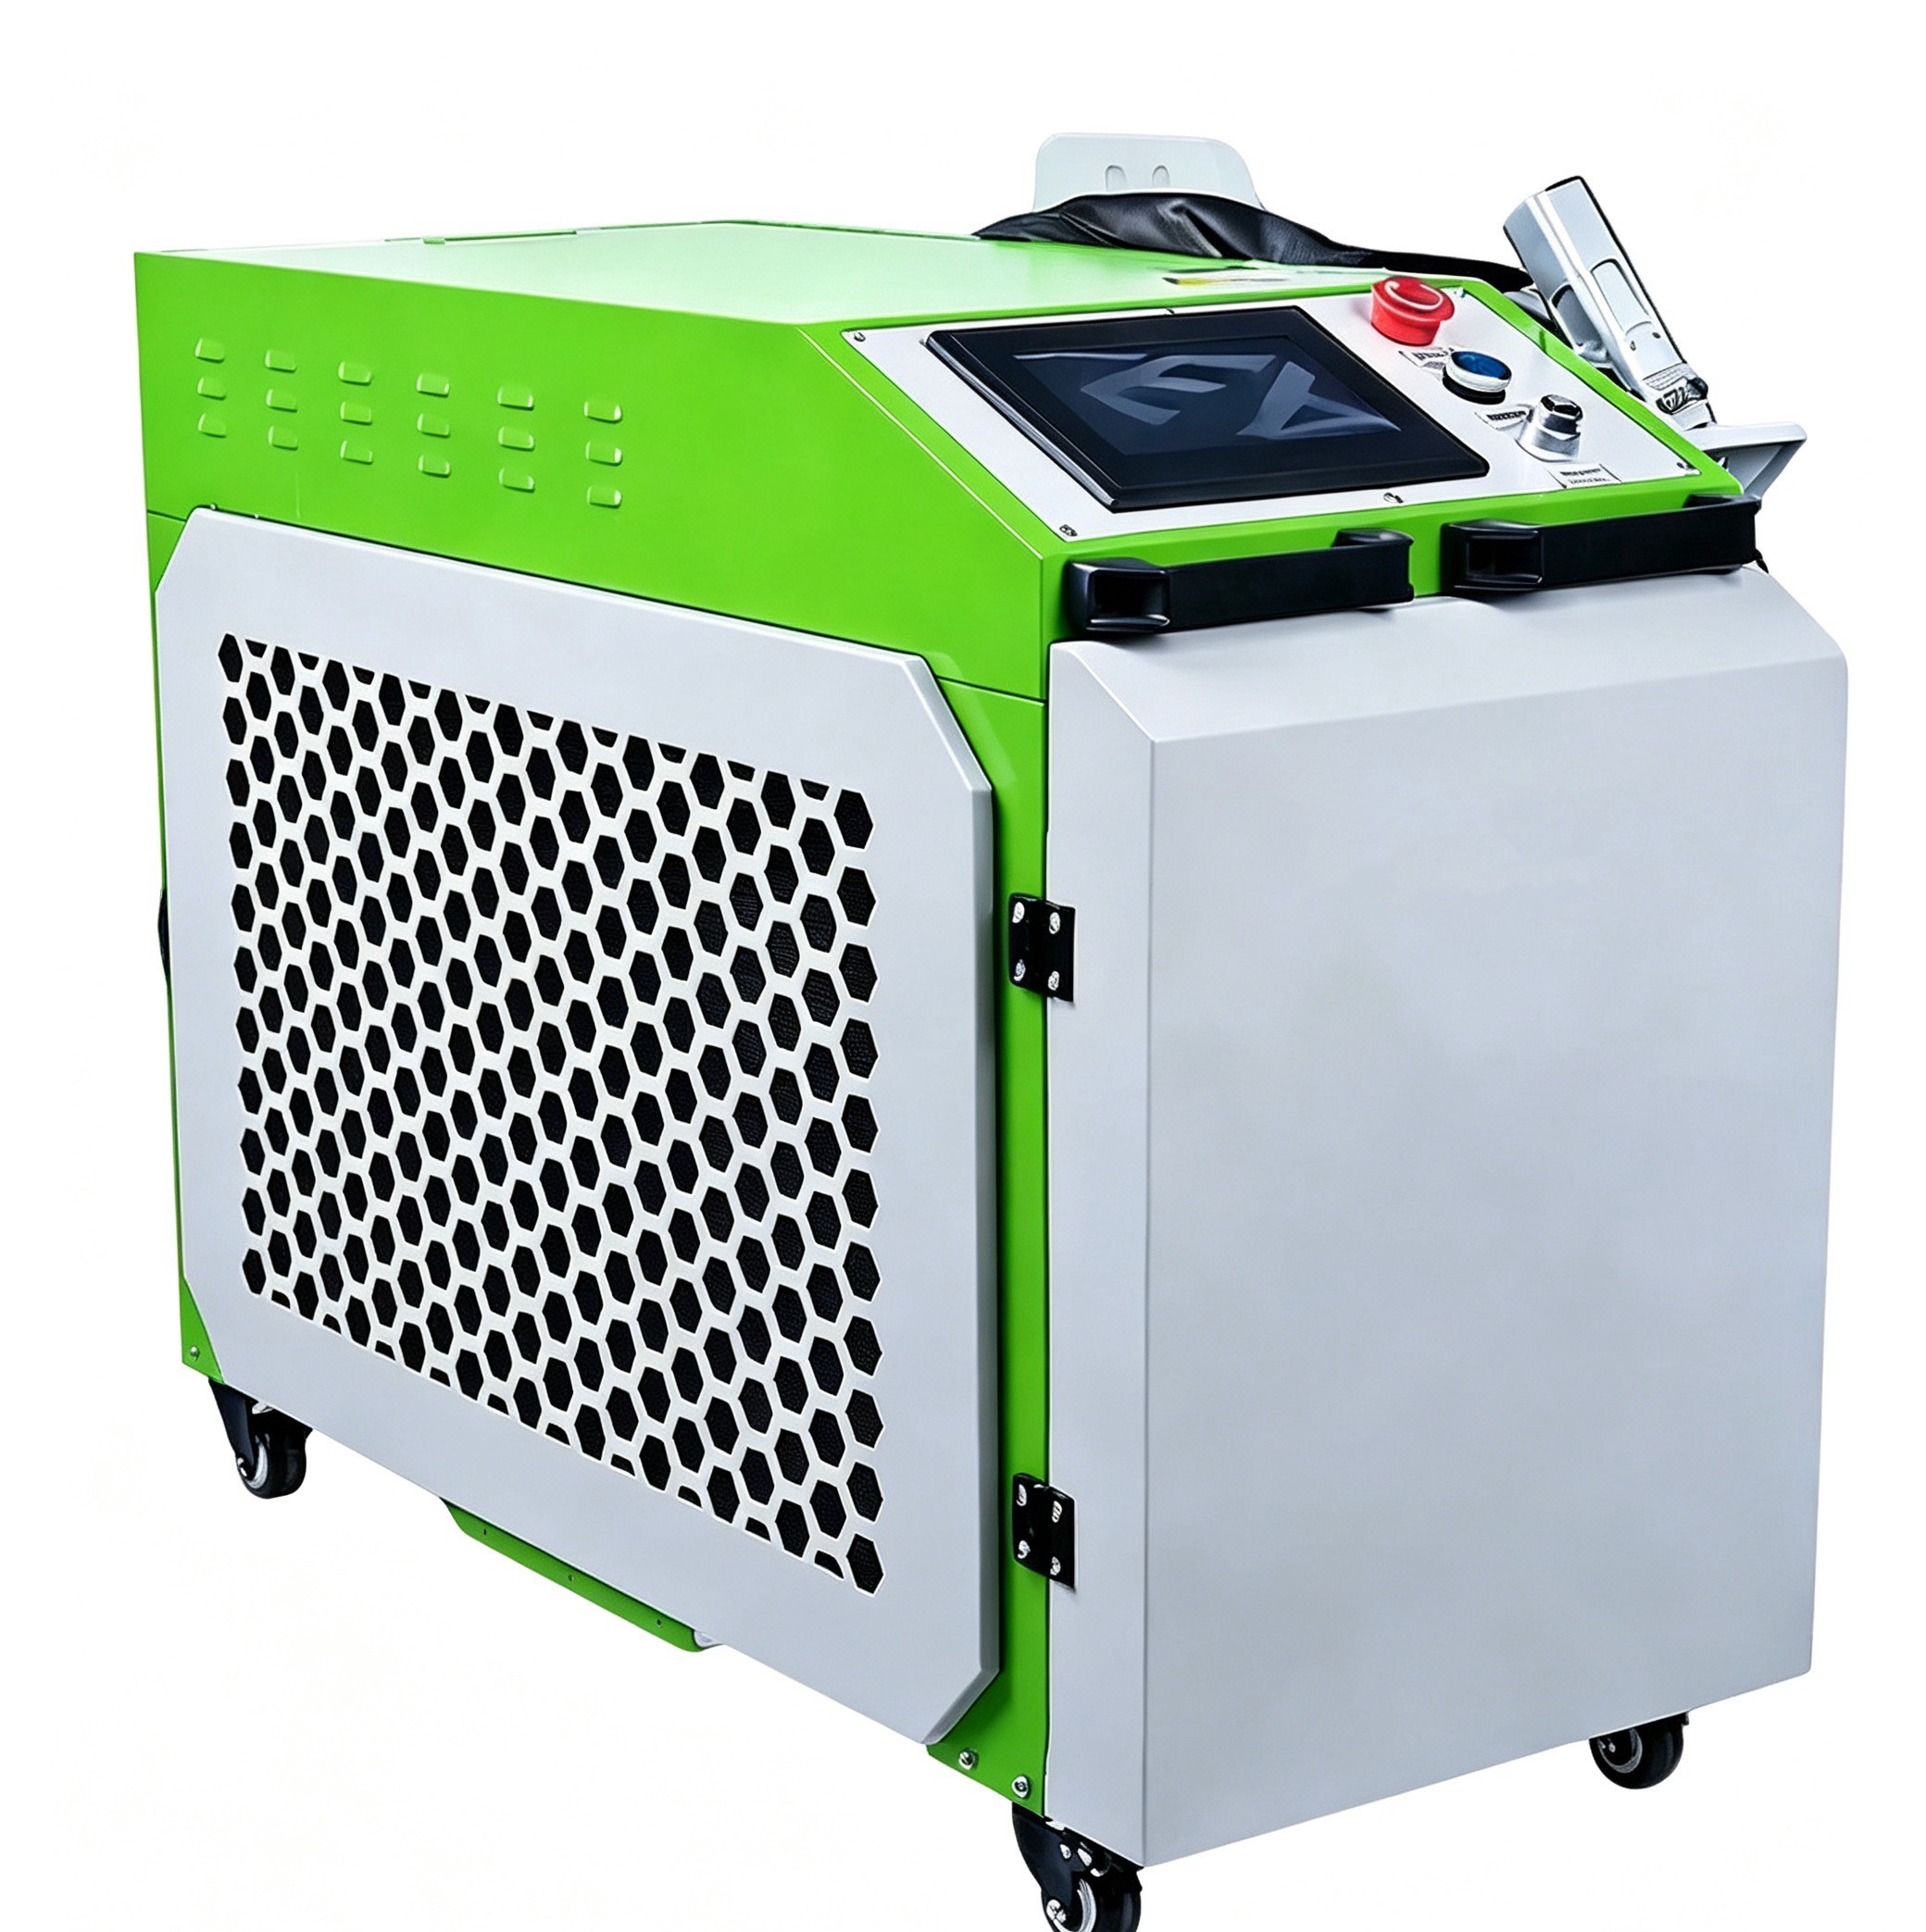
Uma máquina de solda a laser 4 em 1 para aço inoxidável pode atender a diversas operações de oficina, mas as funções exatas e os requisitos de mudança dependem da configuração. Ao avaliar amáquina de solda a laser de fibra 4 em 1 da RISTEC, confirme o cabeçote fornecido, os modos compatíveis, os consumíveis e as orientações de processo para soldagem de aço inoxidável na sua aplicação.
Se a limpeza a laser fizer parte da configuração do sistema, valide-a na superfície real antes da produção. A limpeza pode remover determinados contaminantes, mas não substitui automaticamente o desengraxe adequado nem a remoção de óxidos. A exposição excessiva à limpeza também pode aquecer chapas finas antes do início da soldagem.
Mantenha as ferramentas de preparação do aço inoxidável separadas das ferramentas para aço-carbono, a fim de evitar contaminação por ferro incrustado. Após mudar de modo, verifique o bocal correto, a condição das ópticas, a configuração do gás e a seleção do processo. Não presuma que a última configuração de soldagem bem-sucedida continua ativa.
Torne repetível a primeira costura aceitável
Quando uma solda de teste atender aos requisitos, registre mais do que as configurações da máquina. Inclua as posições dos grampos, o espaçamento entre pontos, a sequência, a orientação da tocha e os critérios de aceitação. Na soldagem manual, uma velocidade de mão e um apoio consistentes são essenciais; uma guia ou um dispositivo de posicionamento adequado pode reduzir a variação em costuras longas.
Inspecione as dimensões após o resfriamento e a liberação da fixação. Quando a resistência à corrosão ou o serviço em condições higiênicas forem importantes, especifique a limpeza e o tratamento de superfície pós-soldagem adequados; remover apenas a coloração visível não garante a aceitação.
Todos os testes devem ser realizados na área de trabalho controlada para laser exigida, com medidas de proteção adequadas, óculos de proteção compatíveis com o comprimento de onda, extração de fumos e operadores treinados. Os fumos da soldagem de aço inoxidável e a energia refletida do laser continuam sendo riscos, mesmo em um teste curto.
O objetivo não é fazer a passagem parecer mais rápida. É estabelecer um processo estável que produza fusão adequada, superfícies aceitáveis e uma peça que permaneça dentro da tolerância após o resfriamento. Controle em conjunto a junta, o movimento, a proteção gasosa e a sequência, e os ajustes de potência se tornarão decisões menores e mais previsíveis.
Deixe uma Resposta
Obtenha cotações em tempo real
Tem interesse? Deixe seus dados de contato.