


Categorias List
Posts Recentes
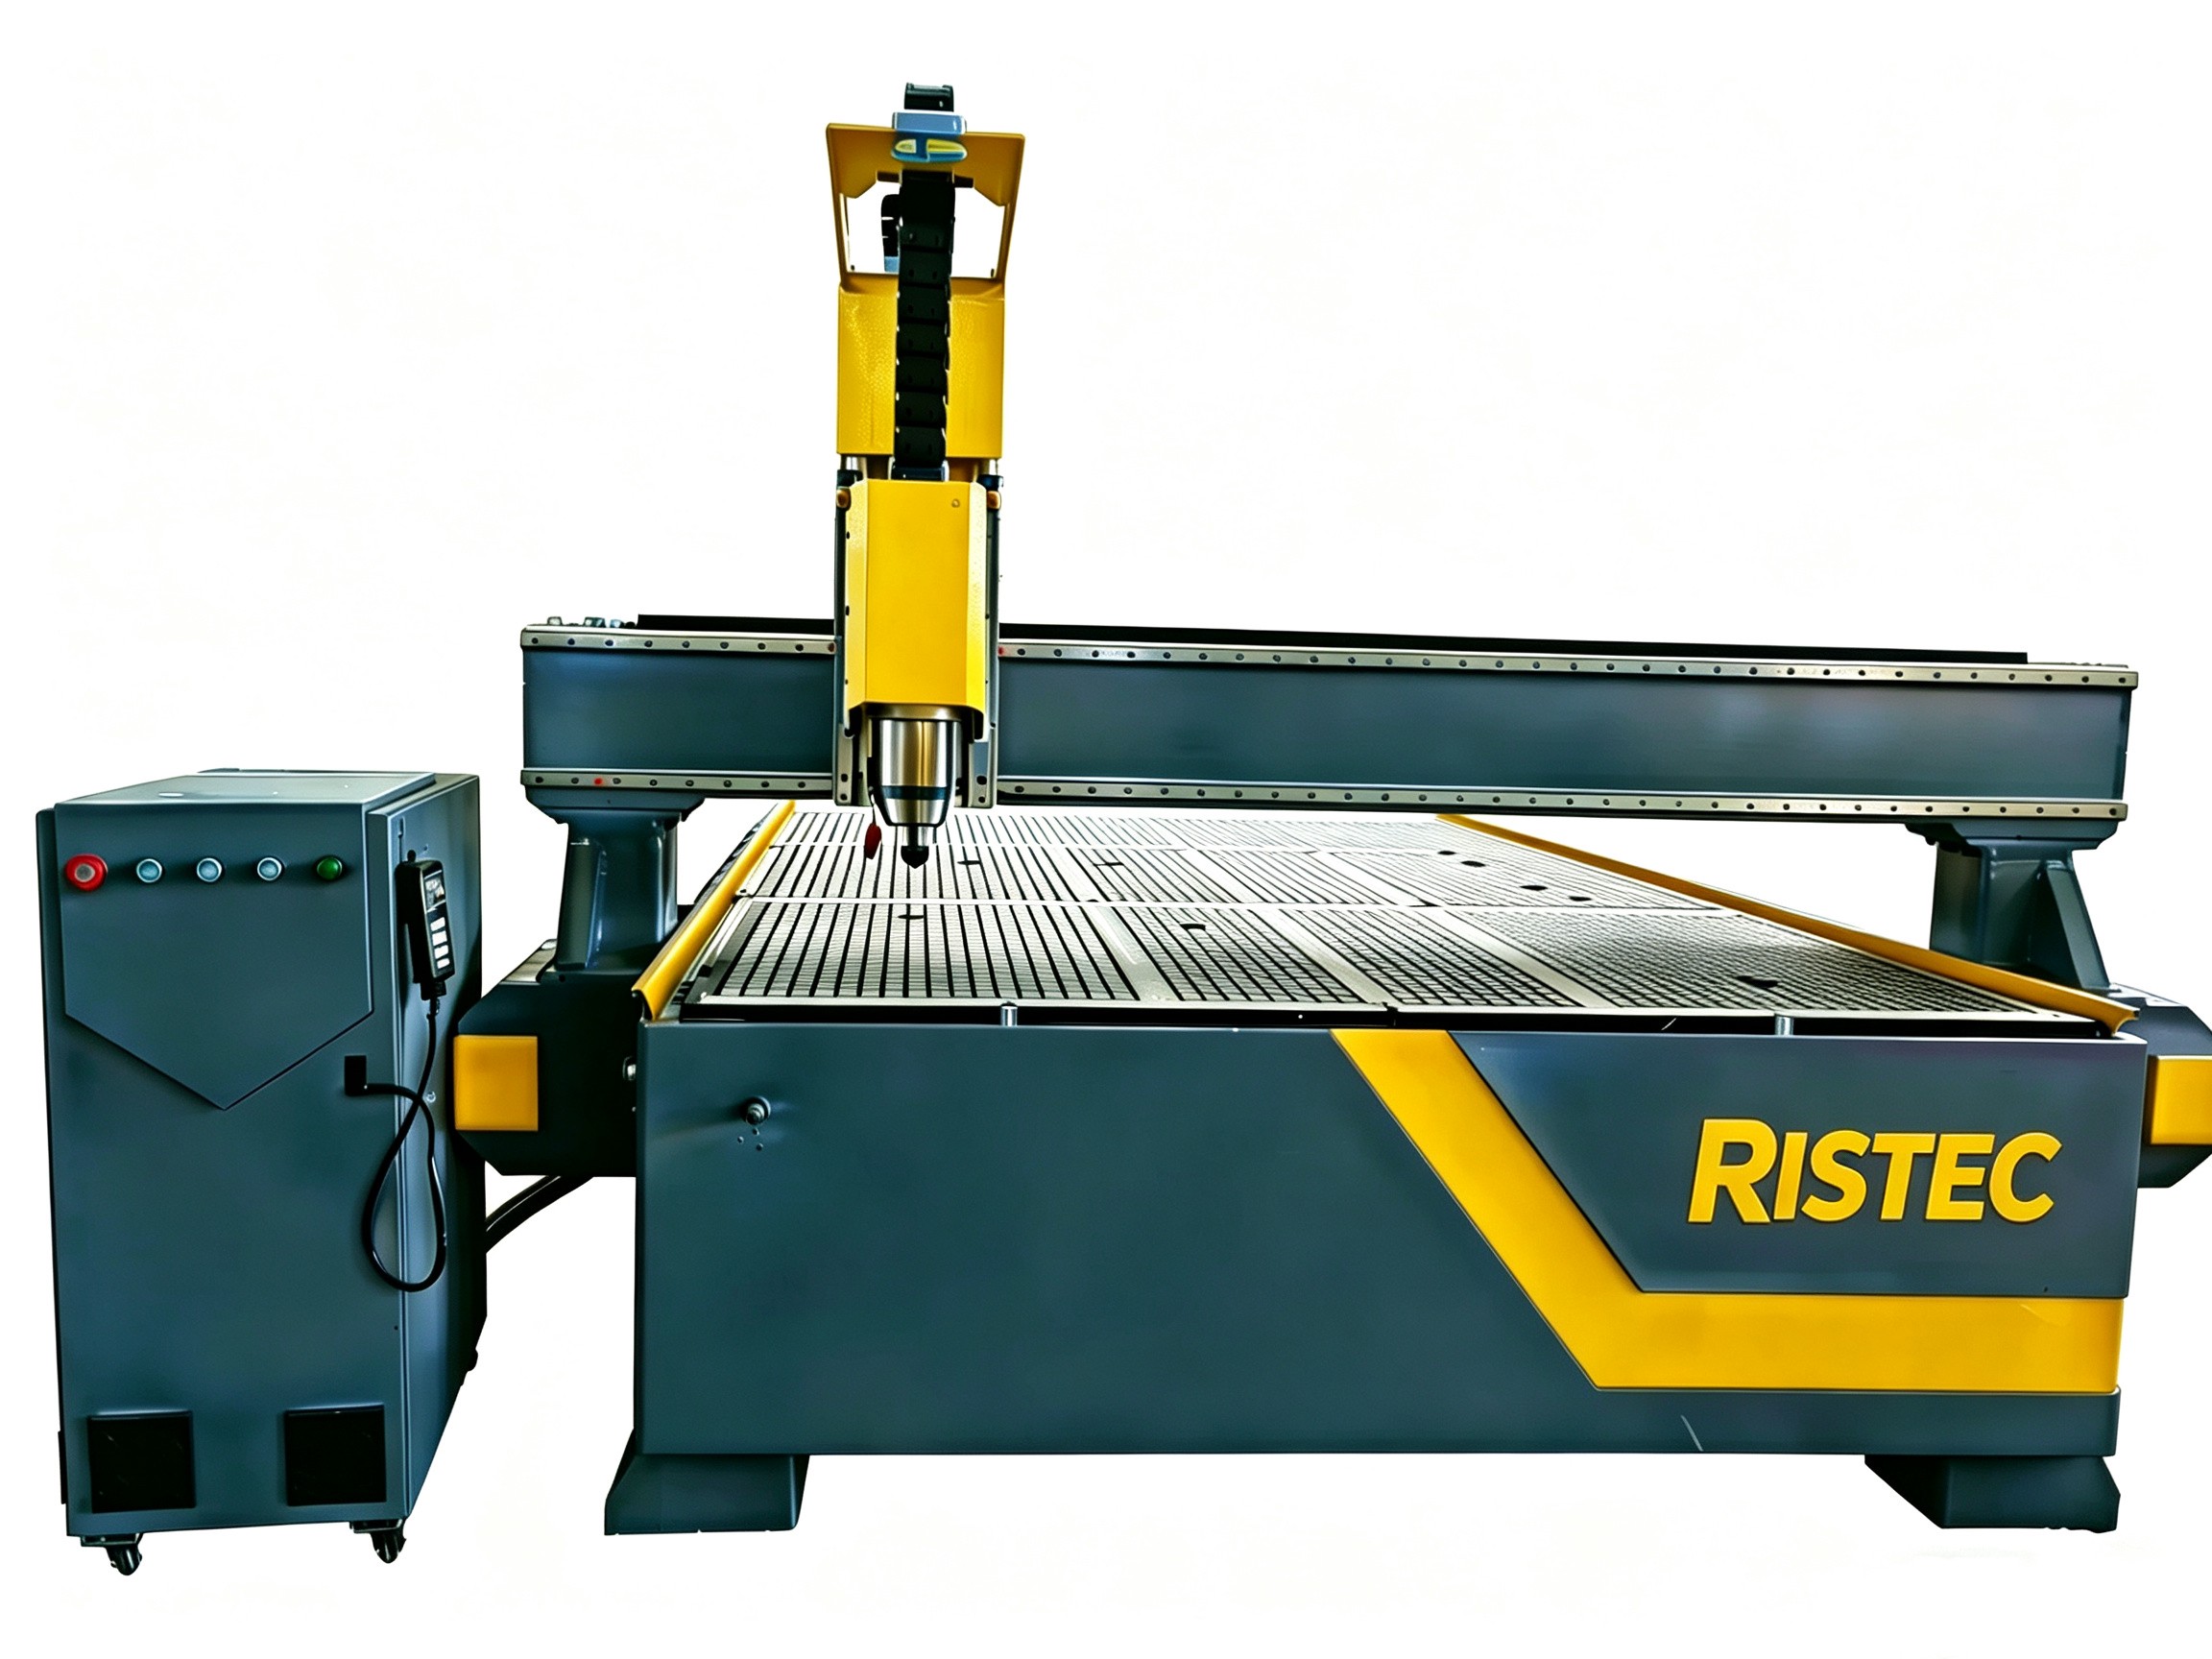
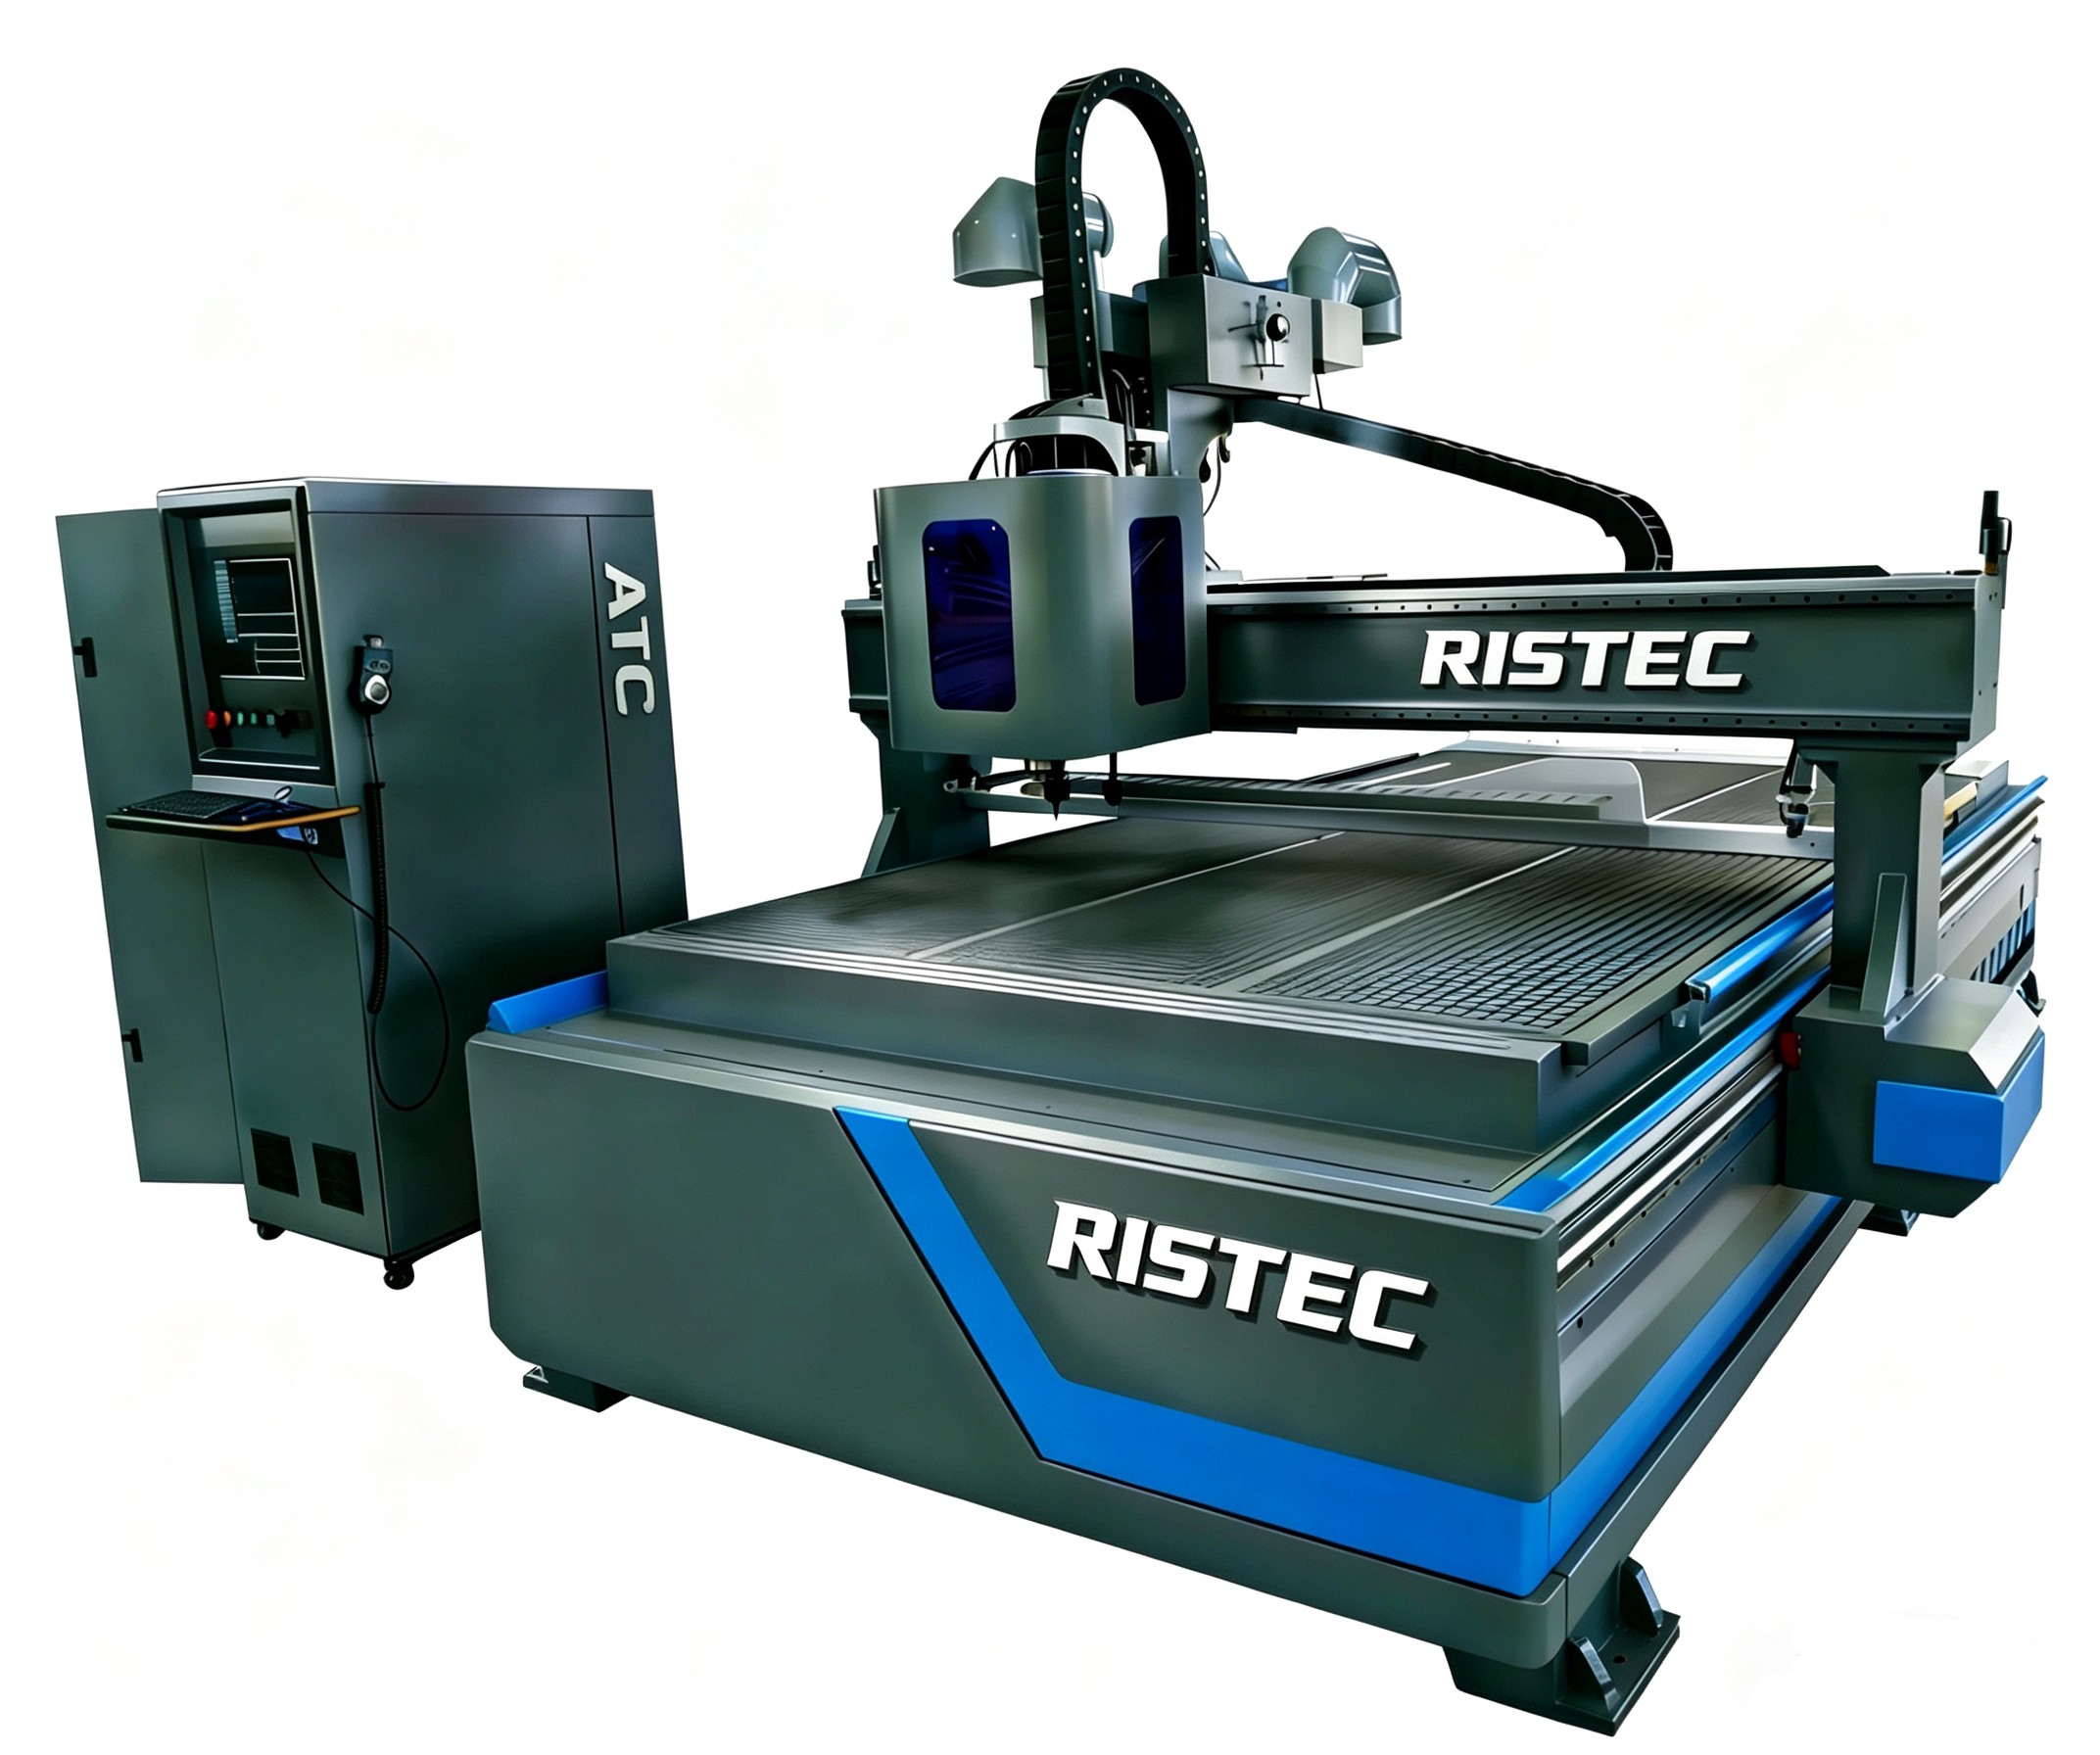
Antes de comprar uma fresadora CNC ATC: testes de aceitação de precisão e troca de ferramentas
Para verificar a qualidade de uma router CNC com ATC antes da compra, solicite um teste de aceitação documentado, realizado com os seus materiais, ferramentas representativas e condições de produção. As evidências devem abranger a precisão de posicionamento, a repetibilidade, o batimento do spindle, as trocas automáticas de ferramentas e as dimensões das peças acabadas. Um corte de demonstração limpo, por si só, não mostra se a máquina manterá as tolerâncias em toda a sua área de trabalho nem se manterá os offsets das ferramentas após trocas repetidas.
Defina o método de teste e os critérios de aprovação antes de fazer o pedido. Isso dá a ambas as partes uma base clara para a aceitação e evita que a máquina seja aprovada simplesmente porque a melhor amostra parece boa.
Defina o que a máquina deve produzir
Comece com o desenho de uma peça representativa. Identifique as dimensões que afetam o encaixe, a montagem ou as operações posteriores: espaçamento entre furos, largura de cavidades, esquadro do painel, superfícies de acoplamento e consistência da profundidade. Especifique o material, a espessura, o método de fixação da peça, as ferramentas de corte e as condições de usinagem previstas.
Uma router destinada ao nesting de chapas exige evidências diferentes das de uma máquina que fabrica dispositivos de fixação com encaixes precisos. Em painéis grandes, a precisão em toda a mesa e a fixação por vácuo são especialmente relevantes. Cavidades profundas e peças altas exigem mais projeção da ferramenta, rigidez e espaço livre.
Mantenha separadas a precisão da máquina e a precisão da peça acabada. As medições dos eixos ajudam a identificar erros da máquina. Uma amostra usinada também inclui os efeitos das ferramentas, da fixação da peça, do movimento do material e das forças de corte. Ambos os tipos de evidência são necessários para entender se a router é adequada ao trabalho.
O documento de aceitação deve registrar:
- A configuração da máquina, os parâmetros do controlador e o estado da compensação.
- O material de teste, as ferramentas, os porta-ferramentas, os avanços, as velocidades e a fixação da peça.
- Os métodos de medição, a adequação dos instrumentos e as tolerâncias acordadas.
- As condições de aquecimento, a duração do teste e o tratamento de resultados reprovados.
- Quais verificações serão repetidas após a instalação.
Verifique a precisão de posicionamento e a repetibilidade separadamente
A precisão de posicionamento descreve o quanto um eixo se aproxima da posição comandada. A repetibilidade descreve a consistência com que retorna a essa posição. Uma máquina pode retornar de forma consistente à posição errada; portanto, uma afirmação de repetibilidade não comprova a precisão dimensional.
Solicite medições em vários pontos ao longo de cada eixo relevante, aproximando-se pelas duas direções. As mudanças de direção podem revelar folga ou erro de inversão que uma demonstração em uma única direção não detectaria. Inclua pontos próximos às extremidades do curso e dentro da área em que ocorrerá a produção.
Para tolerâncias exigentes, solicite medições com interferômetro a laser, realizadas por um técnico qualificado. O relatório deve identificar a configuração, as condições ambientais, as posições dos eixos e se a compensação estava ativa. Os resultados com a compensação desativada podem ajudar a diagnosticar o comportamento mecânico; a aceitação final deve refletir a configuração fornecida para a produção.
Um relógio comparador pode ajudar nas verificações localizadas de retorno à posição, mas não comprova a precisão de posicionamento em uma grande área de trabalho. Da mesma forma, as coordenadas exibidas pelo controlador são valores de comando ou de feedback, não uma comprovação independente da posição física.
Verifique também o esquadro entre os eixos. Eixos individuais podem se posicionar de forma aceitável, enquanto a relação entre eles produz peças retangulares fora de esquadro. Medições em toda a mesa, complementadas por um teste de corte adequado, ajudam a identificar esse problema.
Meça o batimento do spindle na interface da ferramenta
O batimento do spindle pode afetar o acabamento superficial, o diâmetro dos furos, a vida útil da ferramenta e a carga suportada por cada aresta de corte. Pergunte em que ponto a medição foi feita. Uma leitura na interface do spindle e outra feita em uma barra de teste projetada para fora do porta-ferramenta descrevem partes diferentes do conjunto.
Use uma barra de teste de precisão adequada e um relógio comparador, com o spindle parado e bloqueado de acordo com o procedimento seguro de inspeção da máquina. Registre o ponto de medição e o comprimento de projeção. Uma projeção mais longa pode tornar o erro angular mais evidente; por isso, leituras feitas a distâncias diferentes não são diretamente comparáveis.
Inspecione a interface do spindle, o porta-ferramenta, a pinça, quando aplicável, e as superfícies de assentamento para verificar se há danos ou contaminação. Se a leitura não for aceitável, isole esses componentes antes de concluir que o próprio spindle está com defeito.
Repita a medição após remover e reinstalar o porta-ferramenta por meio do trocador automático de ferramentas. Isso verifica se o sistema completo reposiciona a ferramenta de forma consistente. Quando cavidades rasas ou operações de faceamento forem importantes, verifique também o alinhamento do spindle: um spindle inclinado pode deixar ressaltos mesmo quando o batimento é aceitável.
Exija que o trocador automático de ferramentas comprove sua confiabilidade
Uma única troca bem-sucedida mostra que o mecanismo funciona. Ela oferece poucas evidências de confiabilidade durante um programa de produção. Execute uma sequência documentada em todo o magazine, incluindo diferentes posições dos alojamentos e conjuntos de ferramentas representativos, dentro dos limites permitidos pela máquina.
Defina o número de ciclos de acordo com o volume de trabalho previsto e registre cada tentativa de troca. Não aceite um resultado inexplicado de “aprovado” após tentativas malsucedidas terem sido reiniciadas e omitidas.
Observe a confirmação da fixação, a orientação do spindle quando necessária, o fornecimento de ar e o estado das interfaces das ferramentas. Solicite ao fornecedor que demonstre, usando um procedimento de teste aprovado, a resposta prevista para uma ferramenta ausente, uma fixação incompleta ou uma sequência interrompida. A máquina deve impedir a continuação insegura e oferecer um procedimento claro de recuperação.
Meça o tempo de troca de ferramentas usando uma definição acordada. O tempo de troca mecânica informado pode excluir o deslocamento até o magazine, a desaceleração do spindle, a medição da ferramenta e o retorno ao corte. Para estimar a produção, meça a interrupção completa dentro do programa representativo.
Use um teste de corte que revele erros combinados
Escolha uma amostra com bordas retas, círculos, cavidades e elementos usinados com ferramentas diferentes. Distribua os elementos por toda a área de trabalho. Um pequeno corte de amostra próximo ao centro da mesa não demonstra o desempenho em uma chapa inteira.
Inclua um elemento cujo resultado dependa de mais de uma ferramenta, como uma cavidade desbastada com uma fresa e acabada com outra. Verifique se há degraus ou diferenças de profundidade na transição. Isso reúne offsets das ferramentas, assentamento dos porta-ferramentas e comportamento de usinagem em um mesmo teste.
Usine em condições realistas. Um corte excepcionalmente leve pode ocultar deflexões ou uma fixação fraca da peça. Cargas de corte excessivas também podem causar falhas enganosas, sem relação com a aplicação prevista. Registre os parâmetros de corte para que máquinas concorrentes possam ser avaliadas em condições comparáveis.
Meça as peças com instrumentos adequados à tolerância exigida. Quando pertinente, considere a temperatura do material, a sensibilidade à umidade ou o movimento após a liberação da fixação. Separe as verificações dimensionais das verificações visuais: uma superfície lisa ainda pode estar fora das dimensões especificadas.
Repita determinados elementos após a máquina ter operado por tempo suficiente para representar o uso normal. Compare os resultados a frio e após o aquecimento e observe mudanças na profundidade, no tamanho ou na posição. Isso ajuda a revelar o comportamento térmico que um breve teste de demonstração pode não mostrar.
Transforme os resultados dos testes em condições de compra
Reúna as leituras brutas, os pontos de medição, os arquivos de programa, os resultados das peças de amostra e o registro completo das trocas de ferramentas. Vídeos podem complementar o registro, mas não substituem as medições. Identifique a máquina e a configuração testadas para que as evidências possam ser associadas ao equipamento fornecido.
O foco declarado da RISTEC em engenharia de precisão e controle de qualidade interno oferece uma base útil para solicitar essas evidências. Avalie esse compromisso por meio de resultados de inspeção documentados e procedimentos de aceitação repetíveis.
Inclua verificações de instalação no acordo. O transporte, o nivelamento, os serviços necessários e as condições do local podem afetar os resultados; por isso, a aceitação na fábrica deve ser seguida por verificações selecionadas no local de operação. Defina quem corrigirá as falhas, como serão feitos os novos testes e quais condições regerão a aceitação final.
Antes de aprovar a máquina, exija uma explicação para qualquer resultado reprovado ou inconsistente e um novo teste após a correção. Um pacote de aceitação útil relaciona cada requisito de produção a um teste, a um resultado registrado e a uma decisão clara de aprovação.
Deixe uma Resposta
Obtenha cotações em tempo real
Tem interesse? Deixe seus dados de contato.