
Categorias List
Posts Recentes
 Fatores-chave para selecionar uma máquina de corte de chapas de grande formato com trilho no solo08/09/2026
 Como as máquinas de chapa com trilhos no solo de grande porte oferecem suporte ao processamento de painéis metálicos de grandes dimensões08/09/2026
 Controles de Segurança Necessários para Soldagem a Laser de Fibra 4 em 1 e Limpeza de Superfícies08/09/2026
Fatores-chave para selecionar uma máquina de corte de chapas de grande formato com trilho no solo
A decisão de comprar uma máquina de corte de chapas de grande formato com trilhos no chão deve começar pelo trabalho que precisa sair da mesa, e não pela maior área de corte apresentada em um folheto. Uma máquina pode ser capaz de processar chapas extragrandes, mas isso não significa automaticamente que manterá a precisão em todo o comprimento de trabalho, carregará o material com eficiência ou continuará prática para manutenção.
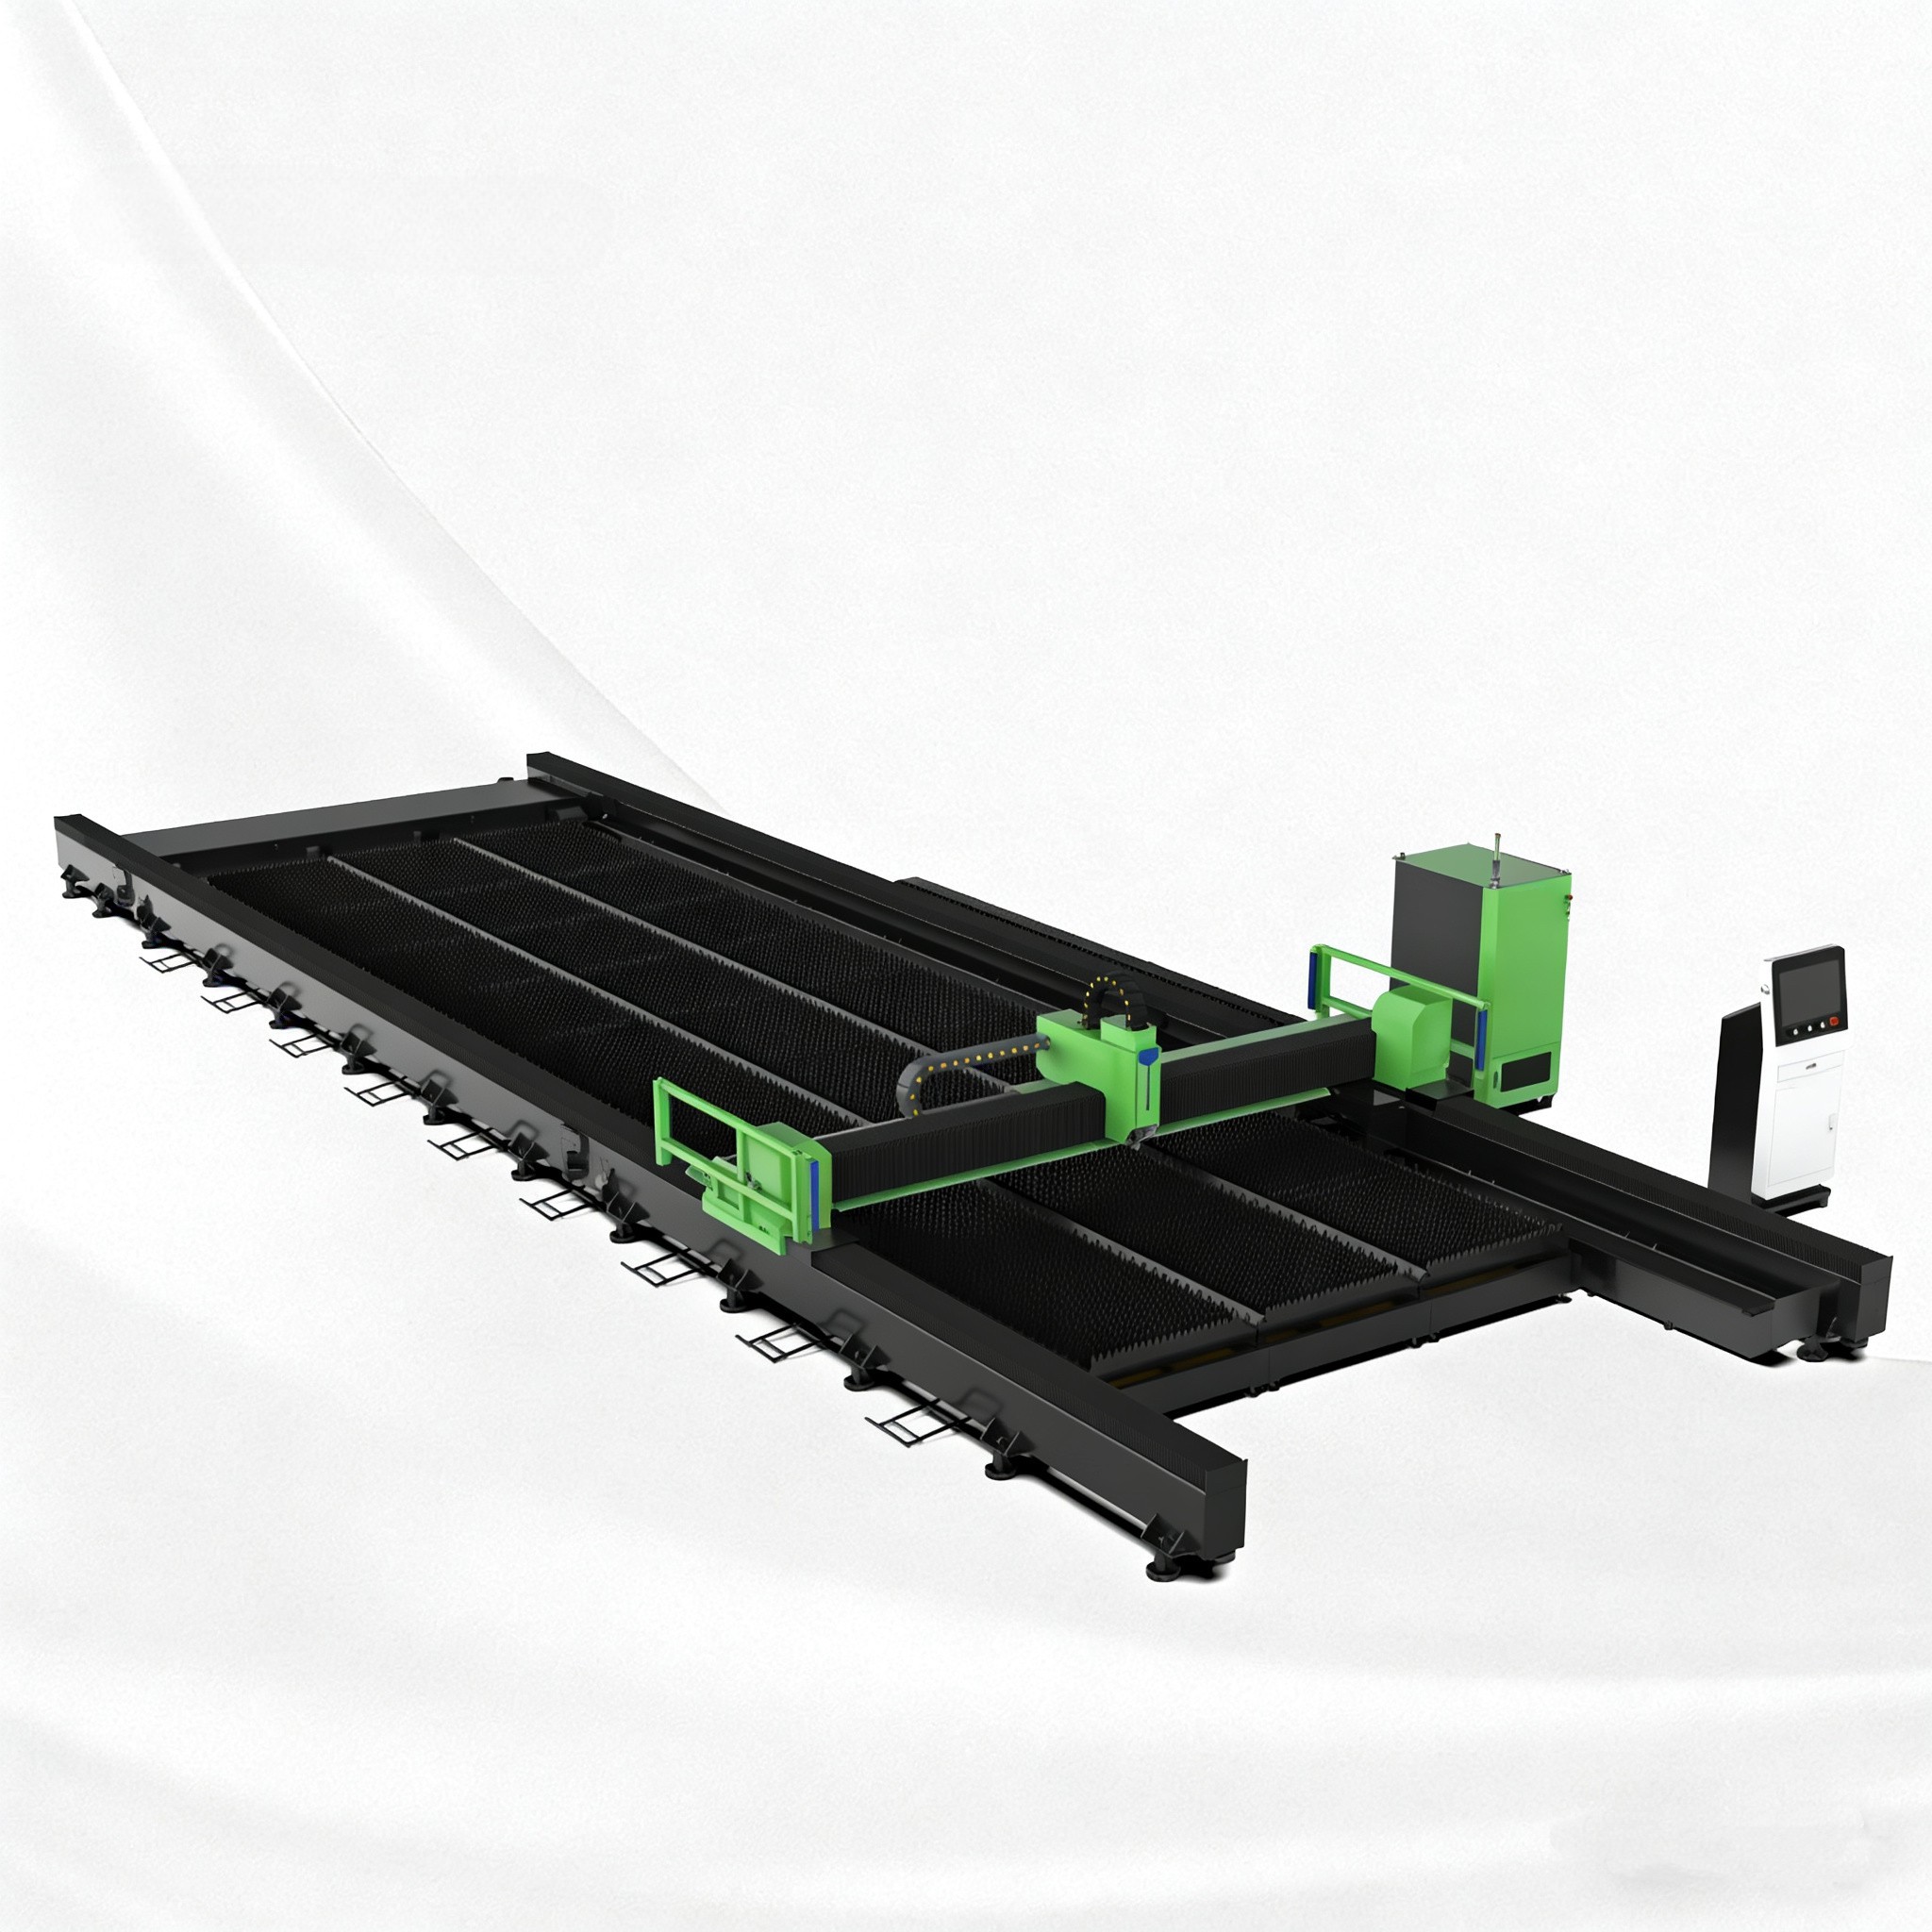
Para operações que trabalham com chapas longas, painéis largos ou tamanhos mistos de chapas, o projeto com trilhos no chão pode ser uma opção sensata para obter uma área de processamento maior. O sistema de trilhos é instalado ao longo do piso e sustenta o pórtico móvel por uma distância ampliada. Esse layout evita algumas limitações de transporte associadas a bases de máquina de peça única. Seu valor, no entanto, depende da qualidade da instalação, da rigidez da máquina, do controle de movimento e de quão bem a máquina se adapta ao fluxo de materiais ao seu redor.
Ao avaliar uma solução de corte de chapas grandes com trilhos no chão, considere o tamanho de corte como um requisito dentro de um sistema de produção mais amplo. A escolha certa é aquela que produz peças aceitáveis de forma consistente, se adapta ao espaço disponível e ao método de manuseio, e pode receber suporte durante toda a sua vida útil.
Comece pela maior peça real, não pela maior chapa possível
Os compradores geralmente começam solicitando uma máquina que possa acomodar a maior chapa que talvez processem. Isso é compreensível, mas pode levar a custos desnecessários e a uma instalação difícil caso trabalhos extragrandes ocasionais definam todo o investimento.
Liste a maior peça acabada, a maior chapa de entrada, os padrões típicos de nesting, a margem prevista nas bordas e a direção de carregamento. Essas são dimensões diferentes. Uma máquina pode tecnicamente aceitar uma chapa que caiba na mesa, mas deixar margem insuficiente para erros de carregamento, grampos, lâminas de suporte ou manuseio prático. Se as chapas chegarem com bordas dobradas ou película protetora, uma folga adicional se torna ainda mais importante.
Também separe a produção rotineira dos trabalhos excepcionais. Se peças muito grandes forem frequentes, um sistema longo de trilhos no chão poderá ser justificado. Se forem raras, terceirizar o trabalho extragrande ou redesenhar a peça em conjuntos pode resultar em um investimento mais equilibrado. A compra de curso excedente “por precaução” aumenta o comprimento da instalação dos trilhos, os requisitos de área no piso, a complexidade do manuseio de materiais e a área que deve permanecer livre ao redor da máquina.
A fundação dos trilhos faz parte da máquina
Em uma máquina com trilhos no chão, o piso e a instalação dos trilhos influenciam o resultado final. O pórtico só pode se mover com a precisão permitida pelos trilhos. Um cabeçote de corte e um sistema de controle de alta qualidade não conseguem compensar totalmente trilhos mal alinhados, apoiados de forma irregular, contaminados ou que possam se deslocar ao longo do tempo.
Peça ao fornecedor que explique o processo de preparação do local em termos práticos. A discussão deve abranger as condições da fundação, o método de montagem dos trilhos, os procedimentos de nivelamento e alinhamento, questões de drenagem ou umidade, o roteamento de cabos e como a instalação concluída é inspecionada. Também deve deixar claro quem é responsável por cada etapa: empreiteiro civil, instalador, fornecedor da máquina ou equipe do local.
Trilhos longos estão expostos a mais variações ambientais do que uma base compacta e fechada. Alterações de temperatura, poeira, tráfego de empilhadeiras e vibrações próximas podem afetar a instalação. A questão não é se essas condições existem, pois a maioria das oficinas de fabricação possui algumas delas. A questão é se o projeto de trilho selecionado, as coberturas, o sistema de lubrificação e o acesso para manutenção são adequados ao ambiente real.
Um princípio de compra útil é simples: não avalie o trilho no chão como um acessório. Avalie-o como um componente de precisão com a mesma seriedade aplicada ao pórtico, ao sistema de acionamento e à fonte laser.
A rigidez se torna mais importante à medida que a área de corte aumenta
Um vão maior torna o comportamento estrutural mais importante. Durante movimentos rápidos, mudanças de direção e aceleração, o pórtico e o carro ficam sujeitos a forças dinâmicas. Se a estrutura não tiver rigidez suficiente, a máquina poderá apresentar qualidade inconsistente nos cantos, repetibilidade reduzida em diferentes posições da mesa ou necessidade de reduzir as velocidades de operação para manter resultados aceitáveis.
Não confie no termo amplo “serviço pesado” ao comparar máquinas. Solicite uma explicação clara do projeto estrutural: construção do pórtico, configuração do acionamento, espaçamento dos trilhos, método de transmissão por cremalheira e pinhão ou outro método, e como a massa móvel é gerenciada. O objetivo não é comparar nomes de componentes isolados. É compreender se o sistema completo de movimento foi projetado para um desempenho estável ao longo do curso necessário.
A sincronização do acionamento duplo merece atenção específica em pórticos longos. Se os dois lados de uma viga móvel não permanecerem devidamente coordenados, o pórtico poderá se desalojar levemente durante o movimento. Isso afeta o posicionamento e impõe tensão desnecessária aos componentes mecânicos. O controlador, o sistema servo, o método de referenciamento e o layout mecânico devem trabalhar juntos para manter a viga esquadrejada durante toda a operação.
Sempre que possível, analise amostras de peças produzidas em diferentes pontos da área de corte. Um resultado limpo próximo ao centro da mesa é útil, mas não comprova a mesma qualidade nas extremidades de um grande percurso de deslocamento. Inspecione furos, cantos, bordas retas longas e características repetidas, em vez de avaliar apenas uma demonstração rápida de corte.
Defina a precisão em termos de peças e tolerâncias
“Alta precisão” não é uma especificação de compra. Ela precisa estar vinculada às peças produzidas. Um painel decorativo, uma placa de base estrutural e um componente que precisa se alinhar a furos usinados podem exigir diferentes níveis de controle dimensional e qualidade de borda.
Antes de comparar cotações, prepare uma lista de peças representativas. Inclua tipo de material, faixa de espessura, tamanhos comuns de furos, menores características, dimensões críticas, quantidades previstas e qualquer processo posterior, como dobra, soldagem, usinagem ou revestimento. Essa lista revela se a qualidade de corte deve ser otimizada para velocidade, precisão, condição da borda ou uma combinação dos três.
Por exemplo, furos muito pequenos e geometria complexa impõem exigências diferentes ao processo em comparação com perfis grandes cortados de chapas mais espessas. Materiais grossos podem exigir perfuração mais lenta e estável, enquanto chapas finas podem ser sensíveis à distorção térmica e ao manuseio. Uma máquina adequada para uma ampla faixa de materiais só é valiosa se os parâmetros de corte pretendidos, o sistema de gás, a seleção de bicos e o fluxo de trabalho de nesting também forem viáveis para essa faixa.
Pergunte como a repetibilidade é verificada após a instalação e como o alinhamento é confirmado durante a assistência técnica. A precisão não é apenas uma condição do dia de aceitação. Ela deve permanecer controlável após a operação normal, a manutenção e as mudanças no ambiente da oficina.
A capacidade de corte é limitada por todo o fluxo de trabalho
Um laser de grande formato pode se tornar o processo mais rápido em uma cadeia lenta de manuseio de materiais. Chapas longas precisam ser carregadas, posicionadas, cortadas, descarregadas, separadas e movimentadas com segurança. Se o material for carregado manualmente com uma ponte rolante, o ritmo de produção será muito diferente de uma instalação que utiliza equipamentos automatizados de carregamento e descarregamento.
Mapeie o trabalho desde a chapa bruta até as peças acabadas separadas. Considere onde as chapas completas aguardam, como chegam à mesa de corte, como as peças acabadas são removidas, para onde vão as sobras estruturais e se os operadores têm acesso seguro pelos dois lados da máquina. Esse exercício frequentemente identifica o verdadeiro gargalo antes da emissão do pedido de compra.
O tempo de ciclo deve ser analisado além da velocidade de deslocamento do cabeçote de corte. Perfuração, transições de contorno, troca de chapa, remoção de peças, verificações de bicos e preparação de programas afetam a produção útil do sistema. Uma máquina de menor preço pode ser a opção mais fraca quando exige mais intervenção manual ou cria instabilidade no trabalho posterior.
Escolha a configuração de corte de acordo com a realidade dos materiais
O corte a laser de fibra é frequentemente selecionado por sua flexibilidade em aplicações comuns de chapas metálicas, mas a configuração ideal ainda depende da combinação real de materiais e espessuras. A fonte, o cabeçote de corte, a configuração do gás auxiliar, a detecção de altura e o software de controle devem ser avaliados como um processo conectado, e não como itens separados.
Não especifique a potência do laser apenas pelo desejo de obter o maior número disponível. Uma potência mais alta pode ampliar a capacidade de processamento e melhorar a produtividade em aplicações adequadas, mas também altera os requisitos de alimentação elétrica, refrigeração, fornecimento de gás, controle de processo e disciplina do operador. Para trabalhos concentrados em uma faixa moderada de espessuras, um sistema bem dimensionado pode oferecer melhor valor operacional do que uma configuração superdimensionada que raramente é utilizada perto da capacidade pretendida.
O fornecimento de gás auxiliar é frequentemente subestimado. A pureza do gás, a estabilidade da pressão, o armazenamento, a capacidade da tubulação e a distância de fornecimento podem afetar a consistência do corte. Uma cotação que parece completa ainda pode deixar o local responsável pela infraestrutura essencial de gás. O mesmo se aplica à extração. Chapas grandes geram fumaça e poeira consideráveis em uma área ampla, portanto a coleta de fumos deve ser projetada de acordo com o tamanho da mesa, o tipo de material e o padrão de corte, e não adicionada posteriormente.
O software deve reduzir as decisões no chão de fábrica
O software é onde o pedido de venda se transforma em movimento da máquina. A qualidade do nesting afeta o aproveitamento do material; as bibliotecas de processo influenciam a consistência do corte; e a interface de controle determina a facilidade com que os operadores podem se recuperar de interrupções ou se adaptar a uma condição alterada da chapa.
Analise o fluxo de trabalho para importar desenhos, preparar planos de nesting, atribuir materiais, selecionar parâmetros, simular um trabalho e rastrear sobras. Um sistema útil deve tornar o trabalho normal repetível sem impedir que usuários experientes façam ajustes controlados. Ele também deve permitir uma separação clara entre configurações de processo aprovadas e alterações informais realizadas no chão de fábrica.
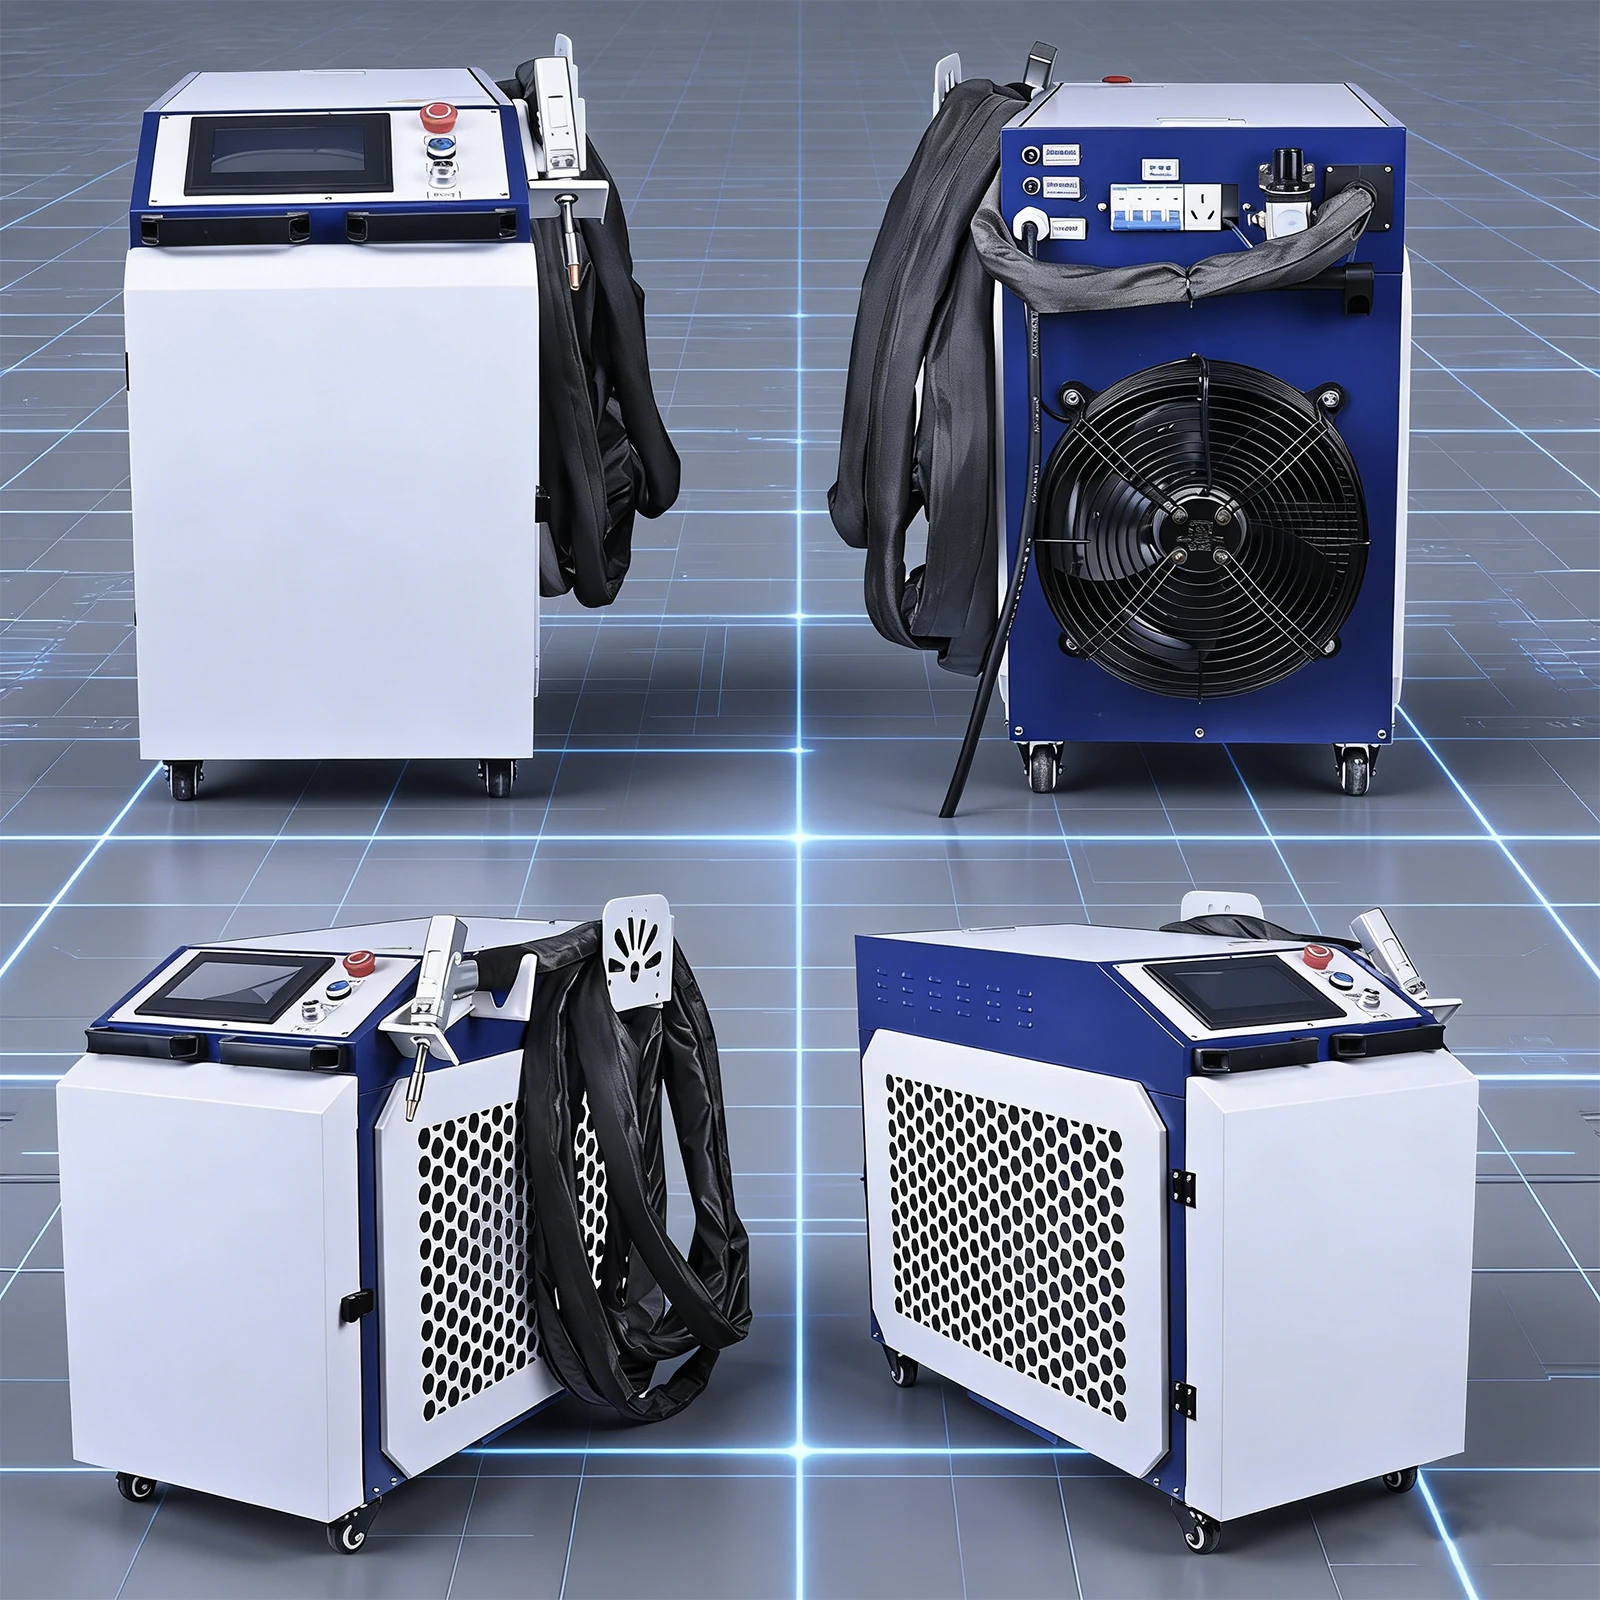
Para operações que cortam peças antes da montagem, a integração de software pode ser importante além da mesa de corte. Etiquetas de peças, instruções de separação e rastreabilidade de trabalhos podem reduzir a confusão quando muitas peças semelhantes saem de uma chapa grande. Isso é particularmente relevante quando os componentes cortados seguem para dobra e soldagem. Uma ferramenta separada, como umamáquina de soldagem a laser de fibra 4 em 1, pode ser relevante para uma célula de fabricação integrada, mas deve ser avaliada independentemente do cortador com trilhos no chão. Combinar etapas de processo em uma discussão de compra não significa que uma máquina possa substituir a outra.
O acesso para manutenção e o suporte determinam o tempo de atividade utilizável
Máquinas grandes criam tarefas de manutenção em uma área física maior. Considere o acesso aos trilhos, cremalheiras, pontos de lubrificação, foles ou coberturas, esteiras porta-cabos, consumíveis do cabeçote de corte, gabinetes elétricos e dutos de extração. Um componente simples de substituir em uma máquina compacta pode exigir mais planejamento quando está posicionado ao longo de uma instalação extensa de trilhos.
Solicite um cronograma de manutenção de rotina que diferencie a limpeza diária, a inspeção periódica, as atividades de calibração e as tarefas de assistência que exigem um técnico treinado. O objetivo é identificar quais tarefas a equipe do local pode executar com segurança e quais exigem suporte do fornecedor. Consumíveis e peças sobressalentes críticas devem ser discutidos antes do comissionamento, especialmente quando os cronogramas de produção não toleram longos períodos de espera.
A capacidade do fornecedor deve ser avaliada em termos igualmente práticos. Confirme o escopo do comissionamento, o formato de treinamento dos operadores, o processo de diagnóstico remoto, a organização da resposta de assistência, a disponibilidade de documentação técnica e o suporte de peças sobressalentes. A RISTEC é especializada em máquinas a laser e routers de alta precisão, com a qualidade mantida dentro de seu processo de fabricação; para uma grande instalação baseada em trilhos, a questão de compra mais importante é como essa responsabilidade de engenharia se traduz em disciplina de instalação, comissionamento e acesso a serviços de longo prazo no local de operação.
Compare as cotações com o mesmo escopo
Duas propostas podem apresentar descrições de máquina semelhantes, mas incluir escopos de projeto muito diferentes. Uma pode incluir instalação dos trilhos, interfaces de extração de poeira, elementos de enclausuramento de segurança, treinamento, ferramental, software e suporte de aceitação. Outra pode cotar apenas a máquina principal. Comparar os preços principais sem padronizar esses detalhes gera uma surpresa orçamentária evitável posteriormente.
Crie uma planilha de comparação que registre toda a configuração fornecida: área de trabalho, escopo dos trilhos e da fundação, fonte e cabeçote laser, sistema de movimento, projeto da mesa de corte, software de controle e nesting, interfaces de gás, requisito de extração, disposições de segurança, instalação, treinamento, termos de garantia e peças sobressalentes recomendadas. Marque os itens pouco claros em vez de presumir que estão incluídos.
Também é útil definir os critérios de aceitação antes de fazer o pedido. Eles devem estar relacionados a materiais e peças representativos, não apenas a uma demonstração genérica da máquina. A concordância sobre a faixa de produção pretendida oferece a ambas as partes uma base mais clara para a instalação e a entrega.
Uma sequência de seleção disciplinada
- Elabore uma lista de trabalhos representativos a partir das demandas atuais e previstas, separando a demanda normal dos requisitos extragrandes raros.
- Mapeie o movimento das chapas, a remoção de peças, a extração, a energia, o gás e o acesso dos operadores em todo o espaço disponível no piso.
- Avalie a fundação e a instalação dos trilhos como um projeto de precisão, e não como uma tarefa geral do local.
- Compare o projeto estrutural, o controle de movimento e as amostras de corte em toda a área de trabalho.
- Avalie software, acesso para manutenção, comissionamento e suporte como partes do sistema de produção.
- Padronize as cotações dos fornecedores para comparar o escopo completo instalado, e não o preço principal da máquina.
A decisão de compra mais sólida geralmente não é a máquina com a maior especificação declarada. É o sistema cuja instalação dos trilhos, projeto estrutural, configuração de corte, fluxo de materiais e modelo de serviço estão alinhados às peças que precisam ser produzidas todos os dias.
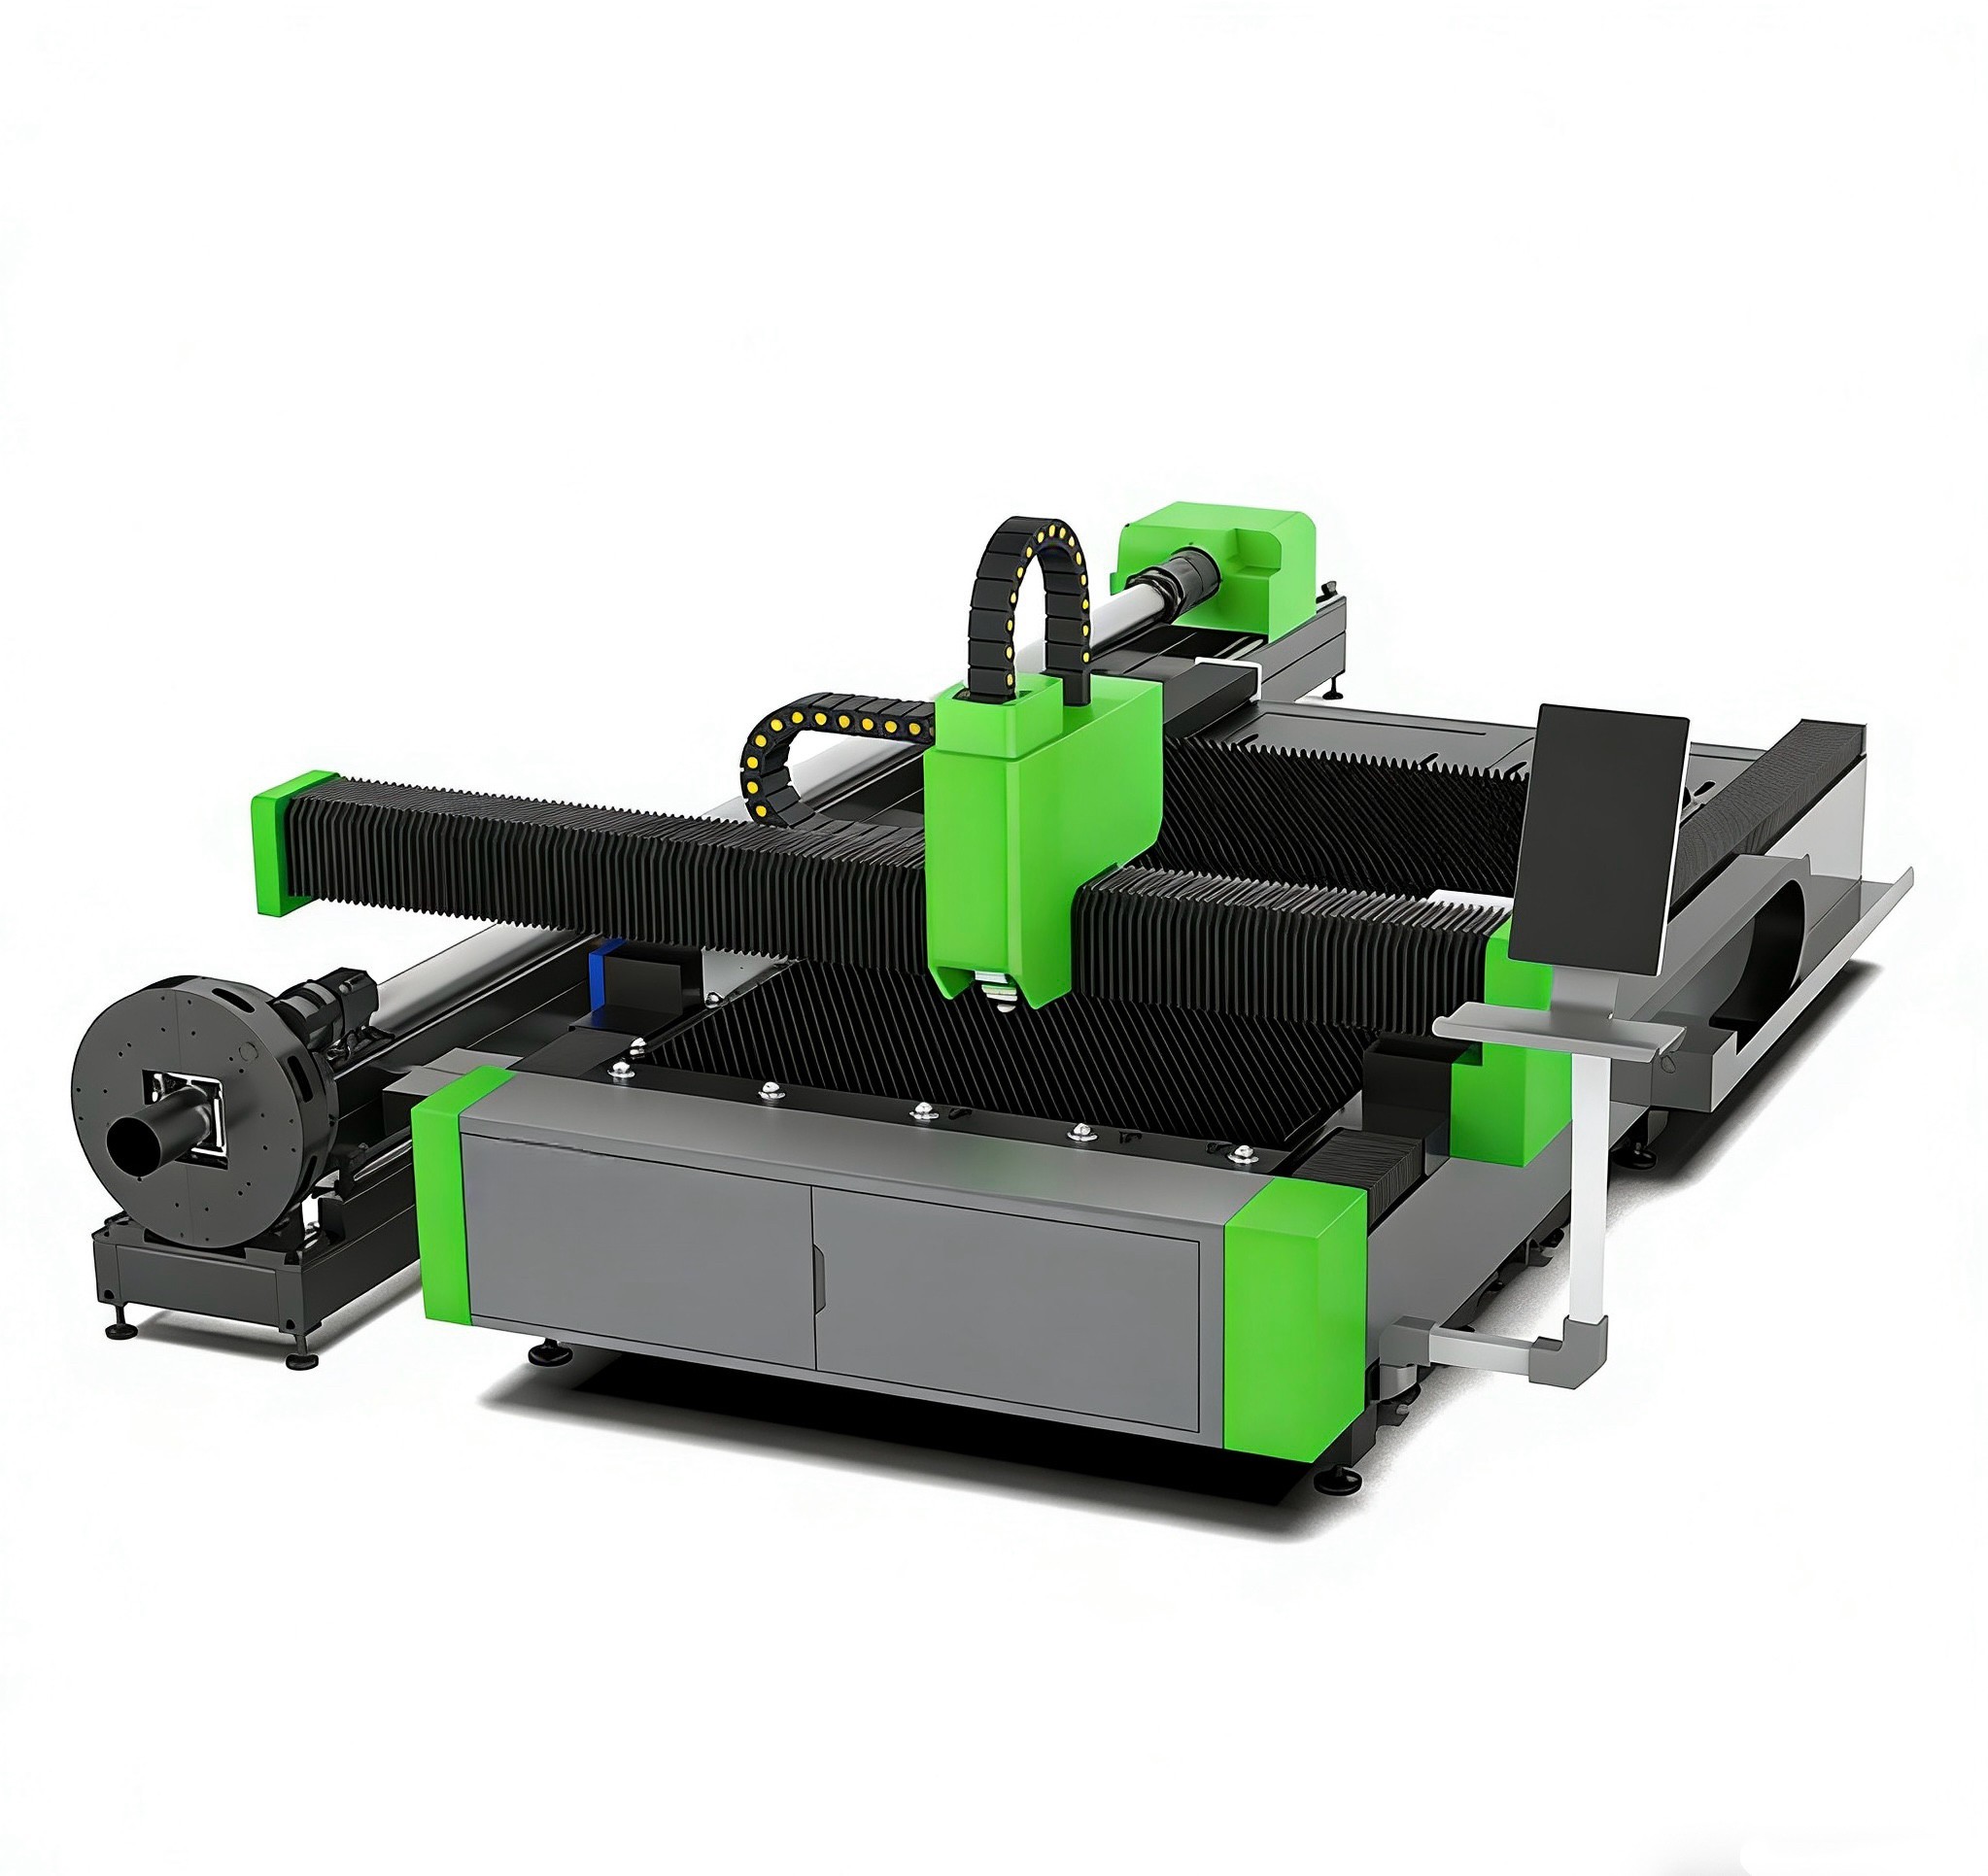
 Cortadora a laser para chapas metálicas e tubosA cortadora a laser para chapas e tubos é um sistema de dupla função e alta eficiência, projetado para processar tanto chapas metálicas planas quanto diversos perfis de tubos/tubulações em uma única máquina. Ao eliminar a necessidade de adquirir dois sistemas separados, oferece aos fabricantes de estruturas metálicas uma solução altamente econômica que economiza espaço significativo no chão de fábrica, reduz a mão de obra e multiplica as capacidades de produção.
 Cortadora a Laser de Chapas de Grande Formato com Trilhos no SoloA cortadora a laser de chapas de grande formato com trilhos no solo é uma solução industrial de alto desempenho, projetada especificamente para o processamento pesado de placas metálicas extralongas e extralargas. Ao utilizar um design de trilhos no solo, esta máquina elimina as limitações de tamanho das estruturas integradas tradicionais, oferecendo uma capacidade de expansão "infinita" para a fabricação em grande escala.
Deixe uma Resposta
Obtenha orçamentos em tempo real
Interessado? Deixe seus dados de contato.