
Categorias List
Posts Recentes
 Fresadora CNC vs. cortadora a laser: qual é melhor para a produção de letreiros em acrílico?08/09/2026
 Escolha dos níveis de precisão de roteadores CNC ATC para a fabricação de móveis sob medida08/09/2026
 Como o projeto da estrutura da máquina e as trocas de ferramentas afetam a precisão das routers CNC com ATC08/09/2026
Fresadora CNC vs. cortadora a laser: qual é melhor para a produção de letreiros em acrílico?
A melhor máquina para a produção de letreiros em acrílico não é determinada apenas pela “precisão”. Um cortador a laser geralmente proporciona corte de contornos mais rápido, detalhes mais finos e uma borda brilhante polida a chama em acrílico adequado. Uma fresadora CNC costuma ser a escolha mais indicada quando os letreiros exigem chapas mais espessas, bordas mecanicamente robustas, painéis de grande formato, recursos chanfrados, bolsões ou materiais que não respondem bem ao calor do laser.
Para muitos letreiros planos de interior feitos de acrílico fundido — logotipos, letras, placas de exposição, faces de letreiros iluminados e painéis decorativos — um laser CO2 é a ferramenta mais conveniente. Para letreiros de grandes dimensões, componentes de acrílico espesso, fabricação tridimensional ou trabalhos em que a aparência da borda será refinada posteriormente, o fresamento pode ser o método de produção mais confiável. A questão prática não é simplesmente como escolher entre uma fresadora e um cortador a laser, mas qual processo produz a borda necessária, a precisão dimensional, o tempo de ciclo e o fluxo de trabalho subsequente com o menor compromisso.
O acabamento da borda é frequentemente o fator decisivo
O acrílico é incomumente sensível à forma como é cortado, pois a borda é um elemento visível do design. Uma letra de acrílico transparente com uma borda de baixa qualidade pode parecer inacabada mesmo quando suas dimensões estão corretas.
Um laser corta o acrílico concentrando calor ao longo de um percurso estreito. Em acrílico fundido transparente, o corte a laser CO2 adequadamente controlado pode produzir uma borda lisa e transparente que frequentemente não requer acabamento mecânico. É por isso que o acrílico cortado a laser é amplamente associado a letras de exibição polidas, peças de ponto de venda, prêmios e sinalização interna premium. O corte é sem contato, portanto não há pressão da ferramenta que possa deslocar peças pequenas ou lascar um detalhe estreito e frágil.
Uma fresadora remove material com uma ferramenta de corte rotativa. Sua borda recém-usinada normalmente é fosca ou levemente acetinada, em vez de opticamente transparente. Isso não é necessariamente um defeito. Uma borda acetinada pode ser adequada para sinalização iluminada porque difunde a luz, e letreiros pintados, laminados ou iluminados pela borda podem não precisar de uma borda polida. Se for necessária uma borda transparente cortada por fresamento, normalmente será necessário um processo de acabamento adicional, como lixamento, raspagem, polimento ou polimento a chama cuidadosamente controlado.
A aparente simplicidade das bordas polidas a laser tem uma ressalva importante: o resultado depende fortemente do tipo de acrílico e da configuração. O acrílico fundido geralmente é cortado a laser de forma mais limpa do que o acrílico extrudado. A chapa extrudada pode ser mais propensa a resíduos fundidos, variações na aparência da borda e problemas relacionados a tensões. O tipo de filme protetor, a planicidade da chapa, o foco, a assistência de ar, a velocidade de corte e as configurações de potência afetam o resultado. Um laser não produz automaticamente uma borda premium apenas porque o material é acrílico.
A espessura muda a comparação
O acrílico fino e de espessura média é onde o corte a laser é mais atraente. Ele pode criar contornos intrincados, pequenos furos e letras com espaçamento reduzido sem exigir acesso da ferramenta ao redor de cada recurso. Quando um design inclui muitas peças pequenas, a ausência de um diâmetro físico de cortador é uma grande vantagem.
À medida que o acrílico se torna mais espesso, a escolha se torna menos automática. Um feixe de laser possui uma geometria focal: o corte pode ser ligeiramente mais estreito em uma superfície do que na outra, especialmente em material mais espesso. Em um componente de letreiro altamente visível, essa conicidade pode ser relevante. O corte de chapas mais espessas também requer processamento mais lento e gerenciamento cuidadoso do foco. O calor excessivo pode aumentar o risco de descoloração da borda, fusão localizada ou efeitos de tensão, especialmente com tipos de chapa inadequados.
Uma fresadora não apresenta conicidade de feixe comparável, embora a deflexão da ferramenta e a estratégia de corte ainda sejam importantes. Com a fresa, a velocidade do spindle, o avanço e o método de fixação corretos, ela pode usinar acrílico espesso com paredes verticais consistentes. Também é mais adequada para produzir bolsões de profundidade controlada, rebaixos, ranhuras em V, chanfros e outros recursos tridimensionais. Esses detalhes são comuns em letreiros montados, painéis de acrílico em camadas, recursos de posicionamento e componentes de exibição fabricados.
A espessura por si só não deve ser tratada como uma regra fixa de seleção de máquina, pois a capacidade depende do equipamento e do material específicos. A distinção útil é funcional: se o letreiro for essencialmente um perfil bidimensional com uma borda pronta para acabamento, o corte a laser deve ter prioridade. Se for um componente usinado com recursos de profundidade ou espessura de seção substancial, o fresamento se torna mais convincente.
Detalhes finos favorecem o laser, mas a geometria do design continua sendo importante
O corte a laser se destaca em traços estreitos, pequenos detalhes decorativos e curvas fechadas. Um laser pode cortar cantos internos agudos porque o feixe possui uma largura de corte muito pequena. Isso o torna particularmente adequado para letras ornamentadas, logotipos com pequenos espaços negativos, padrões de treliça finos e furos compactos em acrílico fino.
Uma fresadora é limitada pelo diâmetro da ferramenta de corte. Mesmo uma fresa pequena deixa um raio em um canto interno; ela não pode produzir um canto interno perfeitamente quadrado em uma única passagem convencional. Isso pode ser irrelevante para letras arredondadas, mas torna-se importante quando um letreiro necessita de abas de encaixe por pressão, ranhuras retangulares, detalhes de logotipo com cortes nítidos ou peças em camadas com ajuste preciso. Os projetistas podem compensar com alívios em osso de cão ou geometria ajustada, mas essas alterações devem ser intencionais.
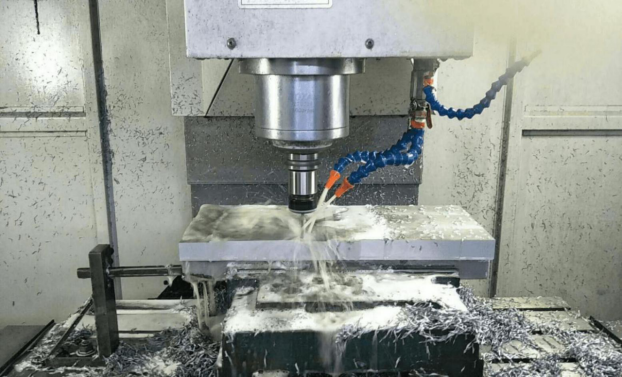
Fresas pequenas também introduzem limitações práticas. São mais frágeis, cortam mais lentamente e podem gerar calor se a remoção de cavacos for deficiente. O acrílico que sofre atrito em vez de ser cortado de forma limpa pode derreter contra a ferramenta e deixar uma borda áspera. Os melhores resultados de fresamento dependem do equilíbrio entre a taxa de avanço e a velocidade do spindle para que a ferramenta produza cavacos em vez de superaquecer o material.
O corte a laser evita a quebra de ferramentas, mas possui seu próprio limite para recursos pequenos. Ilhas muito estreitas ou letras minúsculas podem absorver calor e deformar, especialmente se os trajetos de corte estiverem muito próximos. As peças também podem se deslocar após o corte, a menos que permaneçam apoiadas por uma mesa adequada, pontes ou uma estratégia de fixação do material. Portanto, detalhes finos são uma vantagem do laser, e não um substituto para um design de letreiro sensato.
A velocidade de produção é mais do que o tempo de corte
As comparações frequentemente se concentram na velocidade de movimento exibida na ficha técnica de uma máquina. Raramente esse é o número que determina a produção real de letreiros. Uma comparação útil inclui a preparação da arte, o carregamento do material, o tempo de corte, o acabamento, a limpeza, as peças rejeitadas e a montagem.
Para um conjunto de letras planas de acrílico com perfis detalhados, um laser pode ser eficiente porque se move continuamente de contorno a contorno e deixa uma borda com aparência acabada. Não é necessário trocar ferramentas para formas diferentes, e não é preciso um sistema de fixação mecânica para cada peça pequena. Isso reduz o trabalho de manuseio em designs com muitos elementos individuais.
Uma fresadora pode levar mais tempo para concluir um corte de perímetro comparável, especialmente quando são necessárias múltiplas passagens através de chapa mais espessa. Trocas de ferramentas, substituição de fresas, fixação a vácuo, pontes e acabamento de borda podem adicionar tempo. Ainda assim, ela pode se tornar a opção mais eficiente quando o trabalho também exige furos perfurados, rebaixos, chanfros, recortes de painéis ou usinagem de materiais que não sejam acrílico. A combinação dessas operações em uma única fresadora CNC pode evitar a movimentação do trabalho entre processos separados.
Chapas grandes merecem consideração separada. O manuseio manual de um painel amplo de acrílico cria risco de arranhões, rachaduras e registro impreciso. Uma máquina deve ser avaliada não apenas pelo tamanho nominal da mesa, mas também pela área de corte utilizável, suporte da chapa, acesso de carregamento, sistema de exaustão e capacidade de manter a chapa plana. Para faces de letreiros de grandes dimensões ou múltiplas peças aninhadas em material em chapa, umCortador a Laser de Chapas de Grande Formato com Trilho de Solo é relevante quando são necessárias bordas com qualidade de laser em uma área de trabalho mais ampla. O valor está em adequar o envelope de trabalho à chapa real e ao plano de aninhamento, em vez de recortar cada painel antes do corte.
O material é tão importante quanto a máquina
“Acrílico” abrange produtos com diferentes métodos de fabricação, aditivos, cores, tratamentos de superfície e filmes protetores. Tratar todas as chapas como intercambiáveis é uma causa comum de resultados decepcionantes.
O acrílico fundido é frequentemente preferido para trabalhos de exibição cortados a laser porque geralmente responde bem à gravação e pode produzir uma borda de corte mais limpa. Está disponível em acabamentos transparentes, coloridos, translúcidos, fluorescentes, espelhados e especiais. O acrílico extrudado pode oferecer tolerância de espessura mais restrita em algumas aplicações e ser econômico, mas sua aparência após corte e gravação a laser pode ser diferente. Um design aprovado em uma chapa de amostra não deve ser considerado idêntico em outro tipo de material.
O acrílico espelhado exige cuidado especial. O revestimento refletivo costuma estar na parte traseira, portanto o lado de corte, o filme protetor e a direção de manuseio devem ser planejados para evitar arranhões ou uma face visível incorreta. O fresamento pode ser útil quando a superfície espelhada deve permanecer protegida dos efeitos do calor; o corte a laser também pode funcionar quando as configurações e a estrutura do material forem adequadas. As orientações do fornecedor da chapa devem ter prioridade sobre suposições genéricas.
Nem toda chapa plástica casualmente descrita como acrílico é segura ou adequada para processamento a laser. A identidade do material deve ser confirmada antes do corte a laser. Materiais contendo PVC e vinil não devem ser processados em um laser porque podem liberar fumos corrosivos e perigosos. Plásticos desconhecidos, chapas com adesivo e painéis compostos exigem verificação de sua composição e orientações de processamento. Uma fresadora pode ser capaz de usinar alguns materiais que jamais devem entrar em um laser, mas ainda requer controle de poeira adequado e práticas operacionais seguras.
Gravação, marcação e construção de letreiros em camadas
Se o design incluir texto gravado, logotipos ou gráficos preenchidos, um laser oferece uma vantagem adicional. Ele pode marcar e cortar a partir do mesmo arquivo digital com alta consistência posicional. A gravação raster é útil para placas, painéis de diretório, etiquetas de controle e gráficos decorativos. O contraste visível varia conforme a cor do acrílico e a profundidade da gravação, portanto as amostras devem ser avaliadas sob a iluminação em que o letreiro será instalado.
Uma fresadora também pode gravar acrílico, especialmente quando se deseja um sulco mecânico mais profundo, detalhe de entalhe em V ou bolsão amplo. A gravação fresada pode ser preferível quando um letreiro receberá preenchimento de tinta, preenchimento de resina ou outro tratamento secundário. Também é mais adequada a designs em que a área gravada deve ter uma profundidade de fundo e um ângulo de parede definidos, em vez de uma textura ablacionada por laser.
Letreiros em camadas complicam a escolha. Um laser é altamente eficaz para cortar faces frontais precisas, inserções coloridas e sobreposições decorativas. Mas, se a montagem depender de fundos rebaixados, canais de montagem ocultos, escareados ou espaçadores espessos, o fresamento poderá ser necessário para pelo menos parte do trabalho. Na prática, um fluxo de trabalho misto pode ser racional: cortar a laser as faces visíveis de acrílico e fresar as peças estruturais ou usinadas em profundidade. O melhor processo às vezes não consiste em uma máquina substituir a outra, mas em cada máquina executar o recurso que produz melhor.
As condições de segurança e instalação não podem ser tratadas como acessórios
O processamento a laser de acrílico produz fumos e subprodutos de partículas finas que devem ser extraídos de forma eficaz. Um sistema de exaustão adequado, arranjo de dutos, filtragem quando necessária e limpeza regular fazem parte do sistema operacional, não são extras opcionais. Uma extração deficiente afeta a segurança do local de trabalho, a qualidade de corte, a limpeza das ópticas e o odor associado à produção.
As máquinas a laser também exigem integridade do enclausuramento, intertravamentos apropriados e acesso controlado à área de corte. O acrílico pode incendiar se as configurações estiverem incorretas ou se um corte não separar o material adequadamente; portanto, a máquina não deve ser deixada sem supervisão durante a operação. As medidas de resposta a incêndios devem seguir os requisitos locais de segurança e as instruções do fabricante do equipamento.
As fresadoras produzem cavacos e poeira fina, em vez de fumos de laser. Extração a vácuo eficaz, fixação segura da peça, proteções, proteção auditiva quando aplicável e manuseio correto das ferramentas são essenciais. Cavacos de acrílico podem arranhar superfícies acabadas de chapas, portanto os procedimentos de limpeza e o gerenciamento do filme protetor afetam a qualidade final tanto quanto a própria usinagem.
Uma forma prática de tomar a decisão
Comece pela face visível do letreiro acabado. Se a borda precisar ser transparente, brilhante e pronta após o corte, o processamento a laser de acrílico fundido adequado é a referência natural. Se a borda do letreiro ficar oculta, for pintada, iluminada de forma difusa ou receber acabamento mecânico, o fresamento permanece totalmente viável.
Em seguida, examine a geometria. Detalhes internos finos, furos pequenos, cantos internos agudos e grandes quantidades de letras planas apontam para um laser. Material espesso, bolsões profundos, chanfros, escareados e usinagem estrutural apontam para uma fresadora.
Por fim, considere todo o caminho de produção, em vez de considerar a operação de corte isoladamente. Um laser pode exigir menos mão de obra após o corte porque evita o acabamento das bordas. Uma fresadora pode eliminar um segundo processo ao usinar diretamente os recursos de montagem. Nenhuma das conclusões é universal; depende do que precisa acontecer depois que o acrílico sai da máquina.
A decisão mais sólida vem do teste da arte real do letreiro no tipo, espessura, cor e filme protetor de acrílico pretendidos. Avalie não apenas se a máquina corta a chapa por completo, mas também a clareza da borda, o ajuste dimensional, as marcas de calor, o contraste da gravação, o manuseio das peças e a precisão da montagem. Para sinalização em acrílico, esses detalhes determinam se uma máquina é apenas capaz de produzir a peça ou realmente adequada para produzir o letreiro acabado.
Deixe uma Resposta
Obtenha orçamentos em tempo real
Interessado? Deixe seus dados de contato.