


Categorias List
Posts Recentes
 O que faz uma máquina de solda a laser 4 em 1? Modos e etapas de troca27/10/2026
 Soldadoras a laser portáteis refrigeradas a ar 4 em 1: verificações do ciclo de trabalho e da alimentação elétrica no local27/10/2026
 Cortadora a laser de chapas e tubos ou máquinas separadas? Comparação dos custos do fluxo de trabalho27/10/2026
Quando uma fresadora CNC oferece melhor custo-benefício do que um cortador a laser na fabricação de painéis
Uma router CNC oferece melhor valor do que uma cortadora a laser quando o trabalho com painéis envolve espessura, usinagem além de cortes passantes, materiais mistos ou mudanças frequentes de projeto. A questão prática não é qual máquina é mais avançada. É como escolher entre uma router e uma cortadora a laser com base nos painéis que a oficina precisa processar todos os dias, no acabamento que o cliente aceitará e nos custos que continuam após a instalação.
Um laser pode ser a ferramenta certa para o corte de perfis em alta velocidade de materiais de chapa adequados. Seu processo sem contato e sua estreita largura de corte são úteis quando o corte rápido e repetível é o principal requisito. Mas a fabricação de painéis raramente se limita ao corte de contornos. Componentes de armários precisam de bolsões, furos para dobradiças, rasgos, rebaixos, furos perfurados, detalhes de borda e usinagem em placas mais espessas. Painéis de sinalização podem precisar de letras gravadas, entalhe em V ou bordas moldadas. Painéis compostos podem apresentar riscos relacionados ao calor. Nessas situações, uma router CNC frequentemente gera uma produção mais utilizável com uma única configuração e um único investimento de capital.
Comece pela peça, não pela categoria da máquina
A maneira mais rápida de fazer uma comparação inadequada é comparar a velocidade de corte anunciada. Uma máquina pode se mover rapidamente em uma demonstração e ainda assim ser pouco adequada para a peça acabada. A aquisição deve começar com uma amostra representativa do mix de produção: não apenas o painel retangular mais simples, mas também as peças com furos, recortes internos, ranhuras, bordas moldadas e o material mais espesso normalmente produzido.
Uma router remove material mecanicamente com uma ferramenta rotativa. Isso lhe confere uma ampla capacidade de usinagem. Ela pode cortar um contorno, criar um bolsão raso, perfurar uma fileira de furos de montagem, fazer um rasgo ou gravar uma superfície no mesmo programa. Um laser utiliza energia concentrada para separar ou marcar o material. Ele é altamente eficaz quando o resultado desejado é principalmente um corte limpo e estreito em um material que responde bem ao processo a laser.
Essa diferença é importante porque muitas fábricas de painéis pagam por uma cortadora a laser e depois mantêm equipamentos secundários para as etapas de usinagem que o laser não consegue executar. Uma router pode apresentar uma vantagem menor em uma comparação limitada apenas ao corte, mas fornecer maior valor em todo o roteiro de produção.
Onde uma router CNC geralmente apresenta uma proposta mais vantajosa
Madeira reconstituída mais espessa e painéis de superfície sólida
Para compensado, MDF, aglomerado, placa laminada, acrílico, material de superfície sólida e produtos de chapa semelhantes, o roteamento é frequentemente o método de produção mais flexível. A seleção da ferramenta, a velocidade do spindle, o avanço, a fixação e a evacuação de cavacos podem ser ajustados conforme o material e o requisito de acabamento. A router produz cavacos em vez de depender da separação térmica, evitando a borda afetada pelo calor associada ao corte a laser.
Isso não significa que o roteamento produza automaticamente uma borda perfeita. Laminados podem lascar se a geometria da fresa, o suporte ou a estratégia de programação estiverem incorretos. Painéis folheados exigem manuseio cuidadoso. No entanto, esses são problemas de usinagem controláveis. A oficina pode usar ferramentas de compressão, estratégias adequadas de entrada e saída, placas de sacrifício e extração de pó apropriada para proteger a superfície visível.
O corte a laser pode ser menos atraente quando a espessura do painel aumenta ou quando o material contém aglutinantes, revestimentos, laminados ou estruturas em camadas que reagem de forma inconsistente ao calor. Escurecimento das bordas, odor, resíduos e fusão localizada podem ser inaceitáveis em produtos nos quais a aparência é crítica ou podem criar uma tarefa posterior de limpeza.
Peças que precisam de mais do que um perfil externo
Este é o ponto em que o valor da router é mais frequentemente subestimado. Um painel lateral de armário não exige apenas um contorno. Pode precisar de furos para pinos de prateleira, furos para conectores, ranhuras para painel traseiro, furos para dobradiças e locais rebaixados para ferragens. Uma porta ou painel decorativo pode precisar de detalhes em relevo, chanfros, entalhes texturizados ou informações gravadas. Uma router pode concluir esses recursos sem mover o painel para equipamentos separados de perfuração ou fresamento.
Ao analisar cotações, liste todas as operações atualmente realizadas após o corte. Se uma router puder absorver várias delas, compare o investimento com o custo, o tempo de manuseio, o espaço no piso, o esforço de programação e o risco de qualidade de manter estações separadas. A medida relevante são peças concluídas prontas para montagem, não chapas cortadas por hora.
Trabalho com materiais mistos e demanda incerta
Uma oficina que produz uma gama estável e limitada de chapas adequadas para laser pode justificar um laser dedicado. Mas muitos fabricantes processam combinações variáveis de painéis de madeira, plásticos, painéis compostos de alumínio, placas de espuma e chapas não ferrosas. A compatibilidade dos materiais precisa ser testada em todos os casos, mas o roteamento oferece um processo conhecido e adaptável em uma ampla variedade de aplicações de painéis não metálicos.
A versatilidade também protege a compra quando a demanda muda. Uma mesa de router pode ser usada para componentes de armários aninhados em uma semana, substratos para sinalização na seguinte e, depois, trabalhos de prototipagem ou dispositivos de fixação. Isso é valioso onde os tamanhos dos pedidos variam ou o desenvolvimento de produtos é ativo. A máquina não fica vinculada a um único fluxo de trabalho de corte térmico.
A qualidade do corte não é um único requisito
“Borda limpa” é frequentemente usada como se tivesse um único significado. Não tem. Um comprador deve definir o que limpo significa para o painel real: sem rebarba, sem laminado lascado, sem borda escurecida, sem filme derretido, sem lixamento ou uma superfície pronta para colagem. O resultado aceitável muda conforme o material, o revestimento, o tratamento de borda e o uso do produto.
Uma análise de corte de amostra deve incluir faces visíveis e ocultas, cantos internos, furos pequenos, nervuras estreitas, filmes protetores e revestimentos representativos. Avaliar apenas um grande contorno externo oculta os defeitos que frequentemente determinam se um processo pode ser usado na produção.
Compare o custo total em todo o fluxo de trabalho do painel
O preço de compra da máquina é apenas uma linha na decisão. Um sistema a laser pode exigir extração e filtragem dedicadas e adequadas aos materiais processados. O roteamento exige extração de pó, gestão de ferramentas, manutenção da placa de sacrifício e fixação a vácuo confiável. Ambos precisam de operadores treinados, manutenção preventiva, disciplina de programação e manuseio seguro de materiais.
A comparação fica mais clara quando os custos são vinculados às etapas de trabalho. Para cada máquina candidata, mapeie o carregamento, o posicionamento, o corte ou a usinagem, o descarregamento, a limpeza de bordas, a perfuração, a inspeção e o retrabalho. Inclua trocas de ferramentas e mudanças de configuração de material, pois uma máquina rápida em chapas repetidas pode ser ineficiente quando a programação contém frequentes pequenos lotes.
As ferramentas da router representam um custo recorrente visível, mas também são uma variável de processo controlável. A fresa correta pode melhorar a qualidade de corte, o tempo de ciclo e a vida útil da ferramenta. Os consumíveis e a manutenção do laser também devem ser avaliados com base nos materiais reais e no ciclo de trabalho, em vez de serem tratados como um valor operacional fixo. Peça aos fornecedores que mostrem como a configuração proposta processa suas próprias peças de amostra, incluindo os recursos que hoje geram mais refugo.
A fixação pode determinar se a router entrega o valor prometido
O roteamento aplica força mecânica sobre o painel. Se peças pequenas se deslocarem após serem totalmente cortadas, o resultado pode ser bordas danificadas, ferramentas quebradas ou peças rejeitadas. É por isso que o zoneamento a vácuo, a condição da placa de sacrifício, a estratégia de peças aninhadas, os métodos de pele de cebola, as abas e o tamanho das peças precisam de atenção durante a avaliação.
Um comprador não deve aceitar uma declaração genérica de que uma mesa a vácuo é “suficiente”. Peça para ver a espessura de material pretendida, o menor componente esperado e a densidade de aninhamento. Painéis porosos, chapas empenadas, tiras estreitas e peças intensamente usinadas podem precisar de diferentes métodos de fixação. Uma boa configuração de router não é simplesmente um spindle sobre uma mesa; é um processo completo que mantém as peças estáveis enquanto produz os recursos necessários.
A coleta de pó merece o mesmo escrutínio. Uma extração deficiente reduz a visibilidade, deixa detritos nas ranhuras, afeta as condições de corte da ferramenta e pode interferir na fixação. Também se torna um problema prático de limpeza. A qualidade do equipamento não está separada do resultado da produção: estrutura da máquina, comportamento do spindle, controles, fixação, ferramentas e extração devem trabalhar juntos. Este é o valor de avaliar uma solução de router ou laser projetada com precisão como um sistema, em vez de selecionar apenas com base na especificação da máquina.
Não compre uma router quando o laser é claramente a ferramenta de produção
Uma router não é a resposta universal. Se a produção for dominada por perfis bidimensionais de alto volume em um material que corta de forma limpa a laser, um laser pode oferecer uma rota mais simples e rápida. O argumento se fortalece quando o processamento sem contato evita problemas causados por fixação mecânica, desgaste de ferramentas ou peças finas frágeis.
Também é possível que nenhuma das máquinas deva executar todas as tarefas. Uma operação de painéis pode usar um laser para uma gama específica de chapas de alta produtividade e uma router para recursos secundários, produtos mais espessos, protótipos e trabalhos mistos. A decisão correta pode ser um plano de equipamentos por etapas, em vez de forçar todo o trabalho em uma única tecnologia.
Use um teste de compra baseado em peças antes de solicitar as cotações finais
As equipes de aquisição podem reduzir a incerteza preparando um breve pacote técnico antes das discussões com fornecedores:
- Forneça vários desenhos de produção, incluindo uma peça de alto volume, uma peça complexa e uma peça com requisitos de borda visível.
- Informe todos os materiais, espessuras, revestimentos, filmes e laminados que serão processados na máquina.
- Identifique quais operações devem ser concluídas antes que o painel saia da máquina.
- Defina a condição de borda aceitável e qualquer acabamento secundário permitido.
- Especifique os tamanhos mínimos das peças, os tamanhos típicos das chapas, a variabilidade de produção e a frequência esperada de troca.
- Solicite um fluxo de trabalho proposto, não apenas um modelo de máquina e uma alegação nominal de tempo de ciclo.
Esse processo revela um erro comum: comprar uma máquina em torno da peça mais frequente, ignorando as peças que geram o maior custo de manuseio ou risco de qualidade. O investimento mais rentável é frequentemente aquele que elimina operações secundárias difíceis, mesmo que não seja o mais rápido no perfil mais simples.
A RISTEC fabrica equipamentos a laser e routers de alta precisão, o que torna uma avaliação equilibrada mais útil do que uma recomendação que prioriza a tecnologia. Quando o trabalho com painéis também inclui a fabricação de estruturas, suportes ou outros conjuntos metálicos, equipamentos adjacentes, como umamáquina de soldadura a laser de fibra 4 em 1, podem fazer parte de uma análise mais ampla da célula de produção. No entanto, não devem ser tratados como substitutos para a seleção do processo correto de corte e usinagem de painéis.
A decisão de compra deve seguir o painel acabado
Uma router CNC normalmente oferece melhor valor a longo prazo quando os painéis exigem usinagem em profundidade, recursos perfurados, processamento de material mais espesso, materiais variados ou menor dependência de estações secundárias. Sua vantagem não é substituir todas as cortadoras a laser. Sua vantagem é poder transformar uma chapa em um componente mais completo em um único fluxo de trabalho controlado.
Escolha um laser quando o trabalho for realmente orientado por laser: corte de perfis de alta produtividade em materiais compatíveis com resultados aceitáveis de borda térmica. Escolha uma router quando o próprio painel precisar ser usinado, e não apenas separado. Basear a decisão nos requisitos da peça acabada, na fixação, na mão de obra posterior e no comportamento do material levará a uma escolha de equipamento mais duradoura do que comparar apenas valores de velocidade.
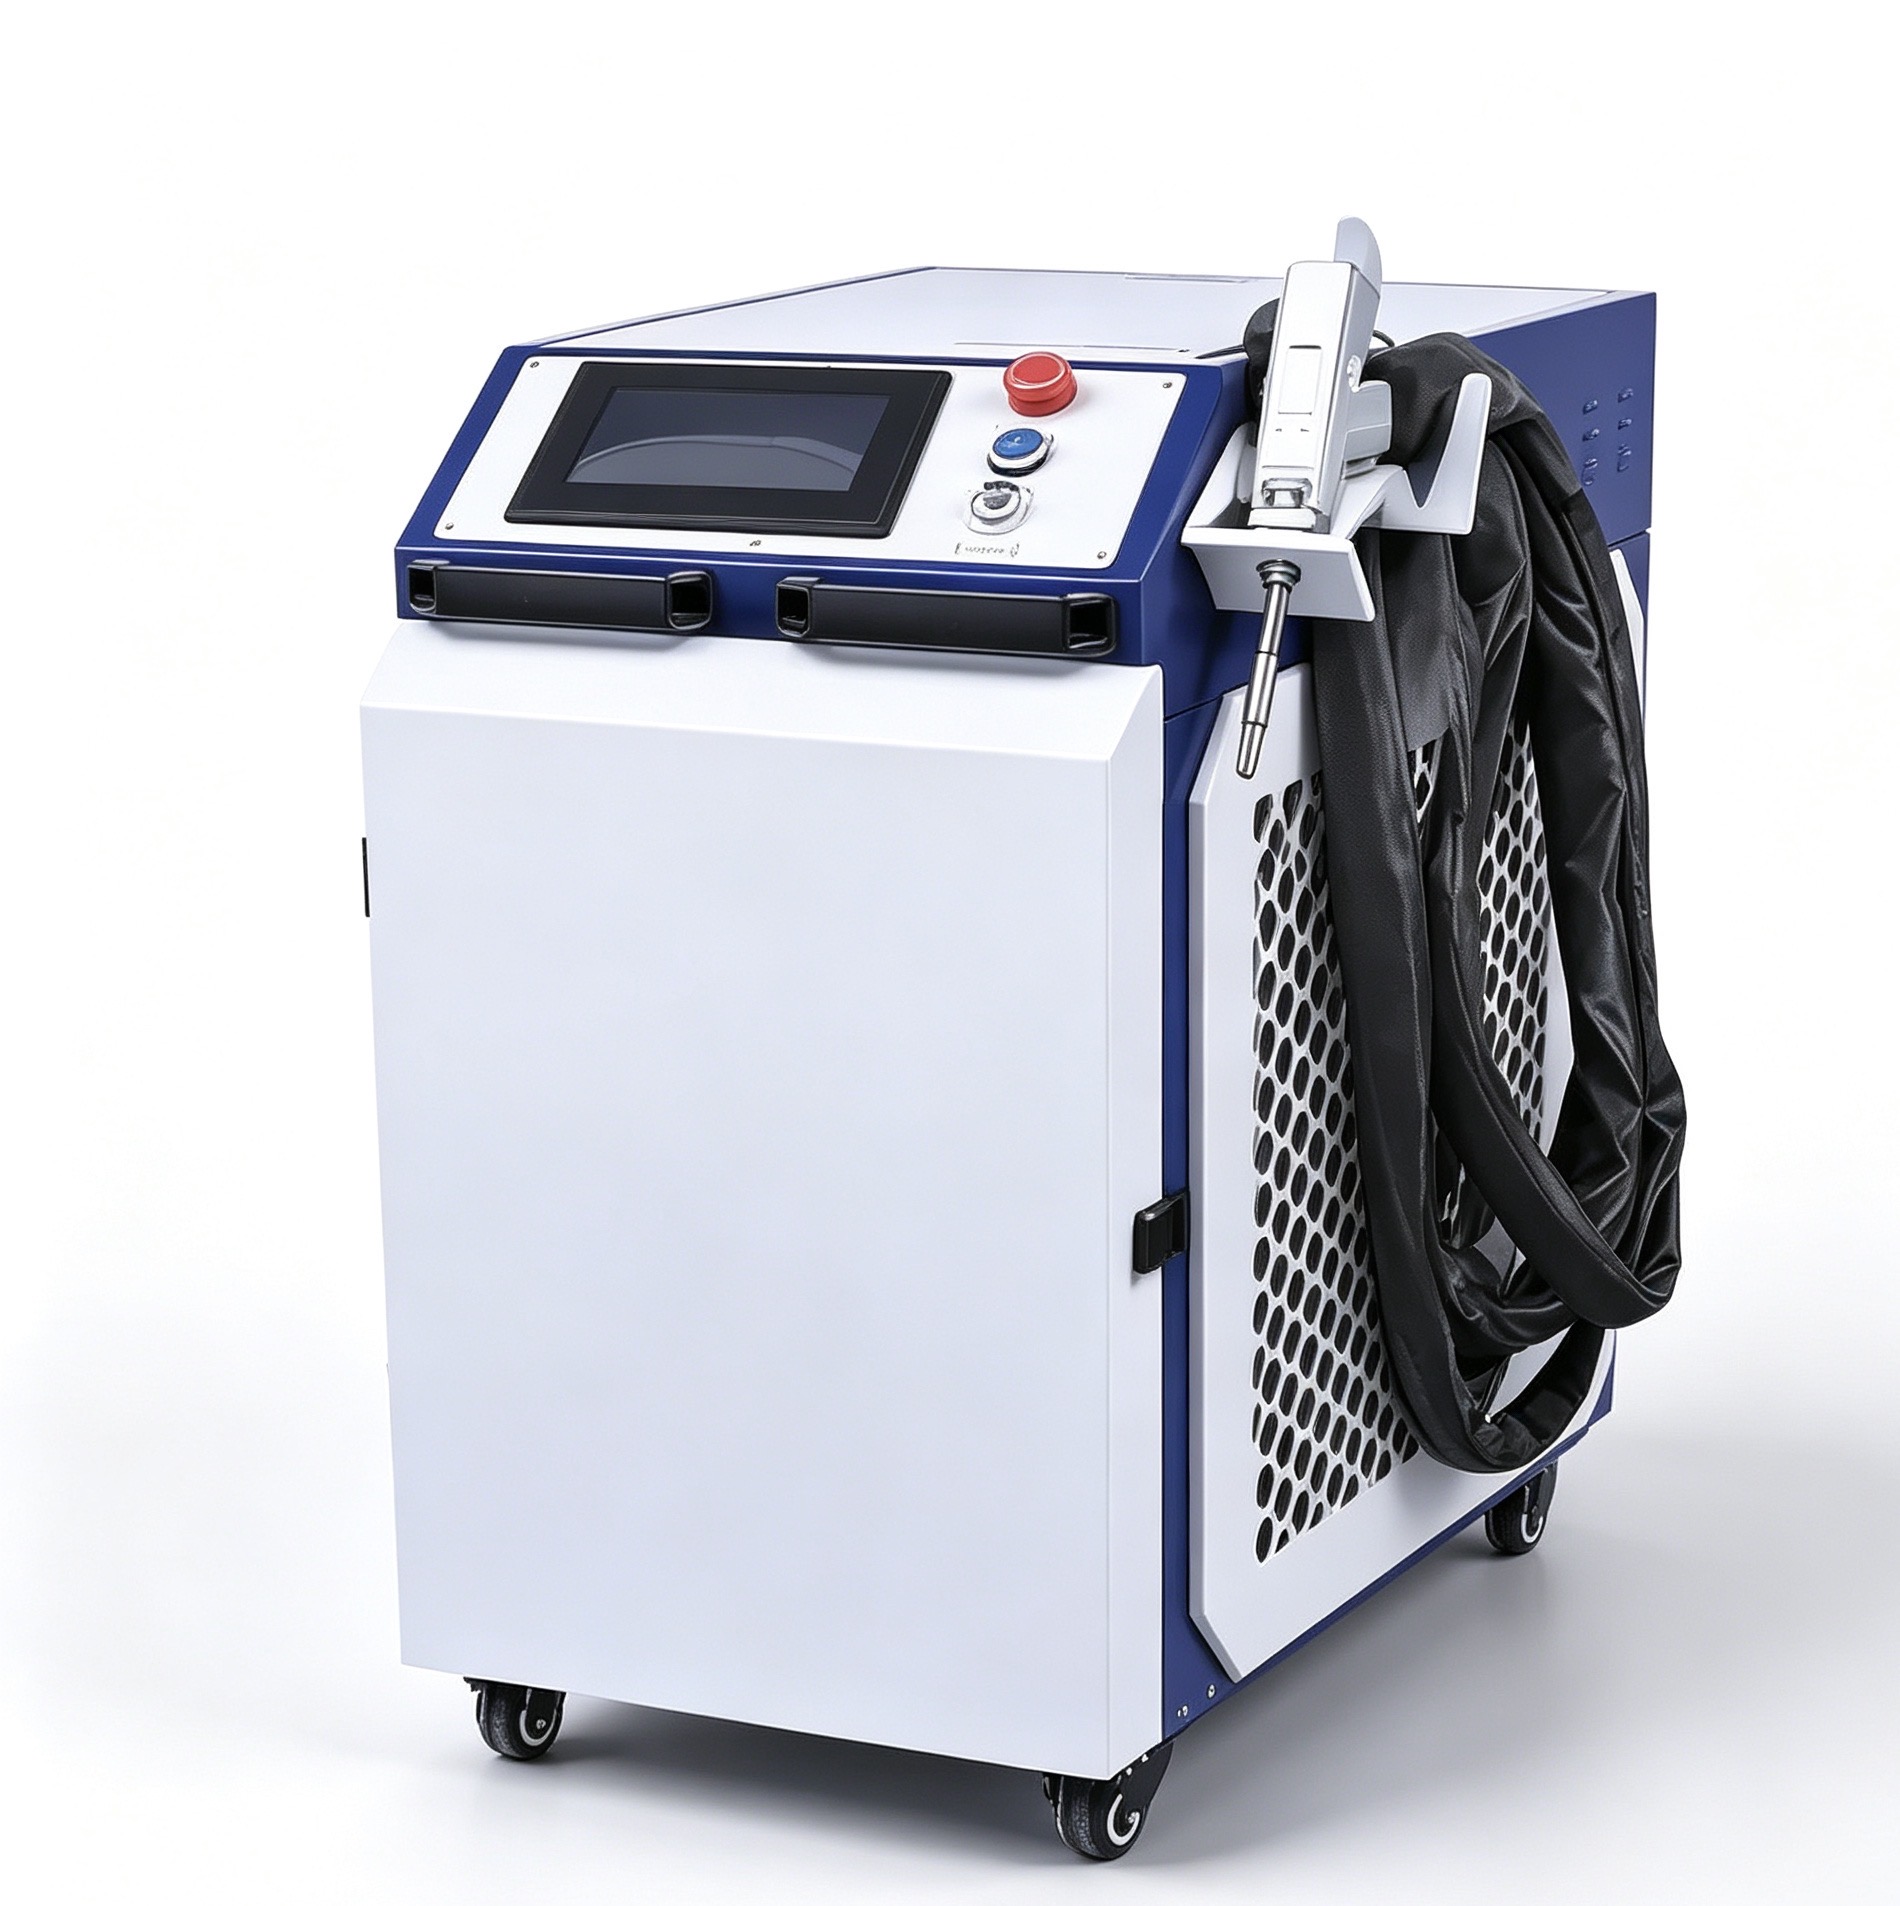
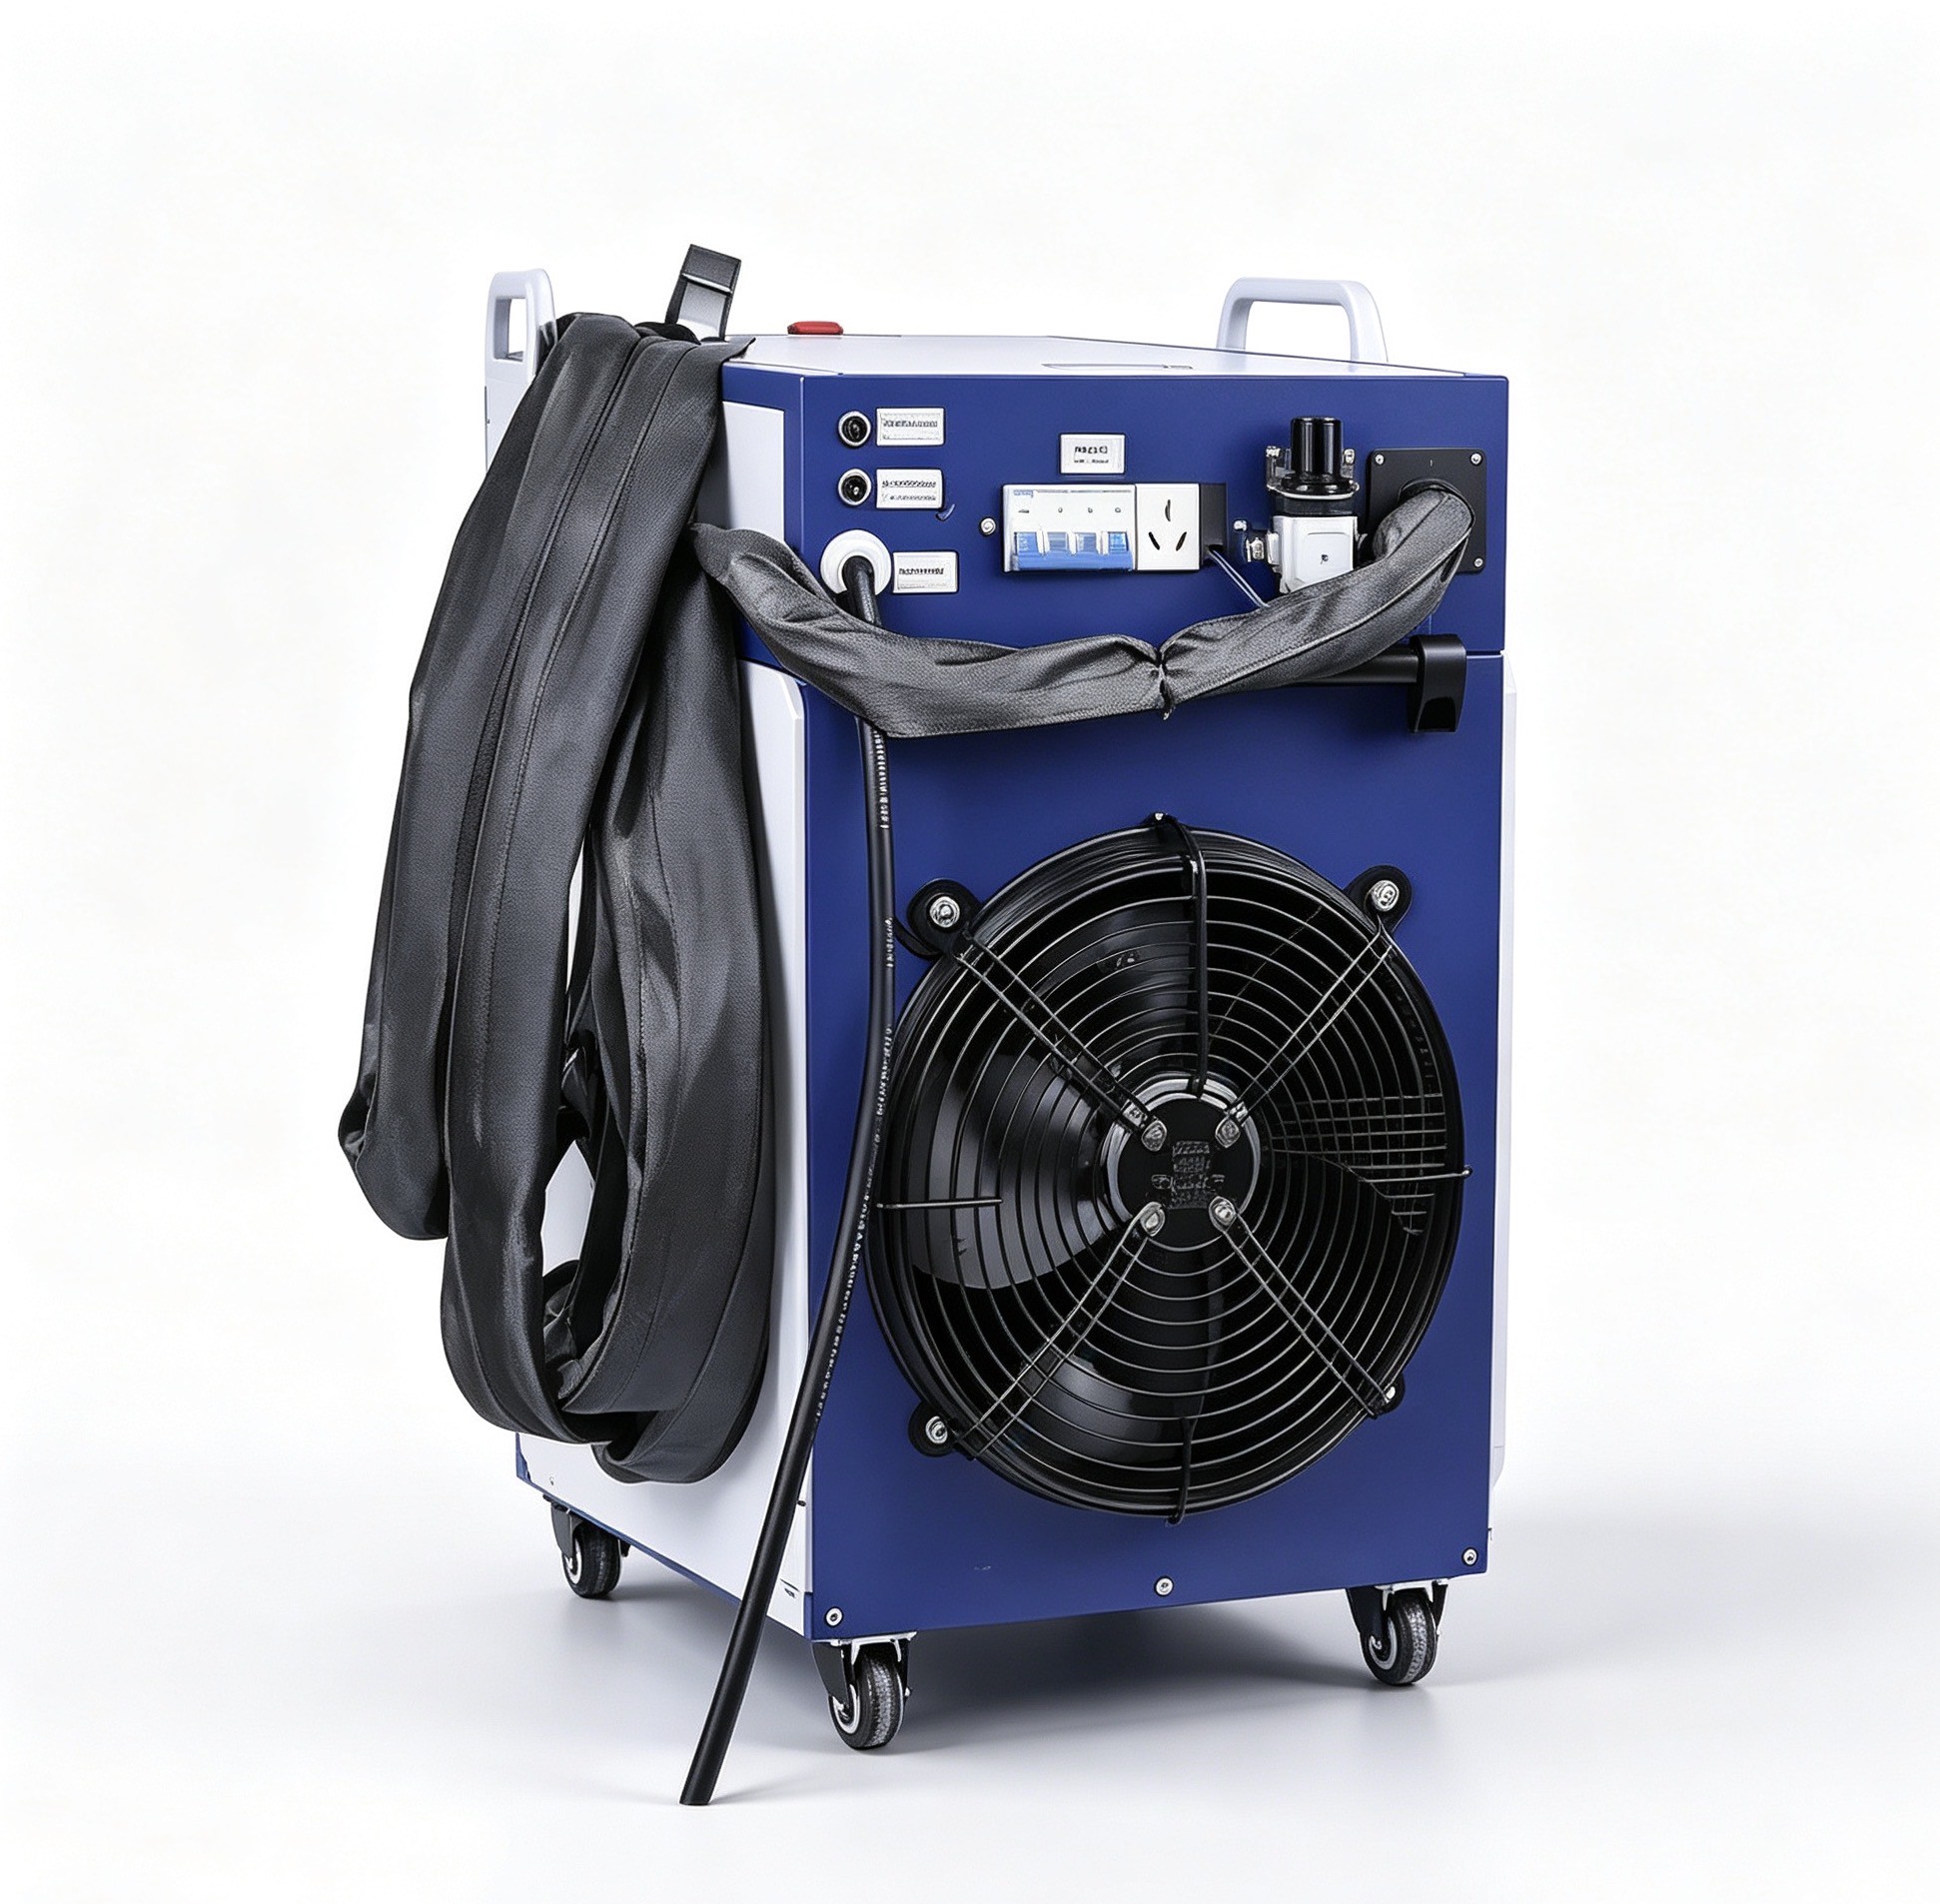
 Máquina de solda a laser de fibra 4 em 1Visão geral da máquina de solda a laser de fibra 4 em 1
Soldas perfeitas em alta velocidade, sem necessidade de experiência
A máquina de solda a laser de fibra 4 em 1 representa a próxima geração da tecnologia de união de metais. Ao substituir a soldagem tradicional por arco de argônio (TIG) e a soldagem elétrica (MIG), este sistema oferece velocidades de processamento até 4 a 10 vezes maiores, zonas afetadas pelo calor mínimas e cordões de solda com acabamento estético excepcional. Seja configurada como uma unidade portátil flexível ou como um sistema robótico automatizado, é a ferramenta ideal para a fabricação moderna de metais com alta eficiência. Máquina de corte a laser de tubos de nível básicoVisão geral da máquina de corte a laser de tubos de nível básico
-Alta eficiência
-Preço acessível
-Precisão
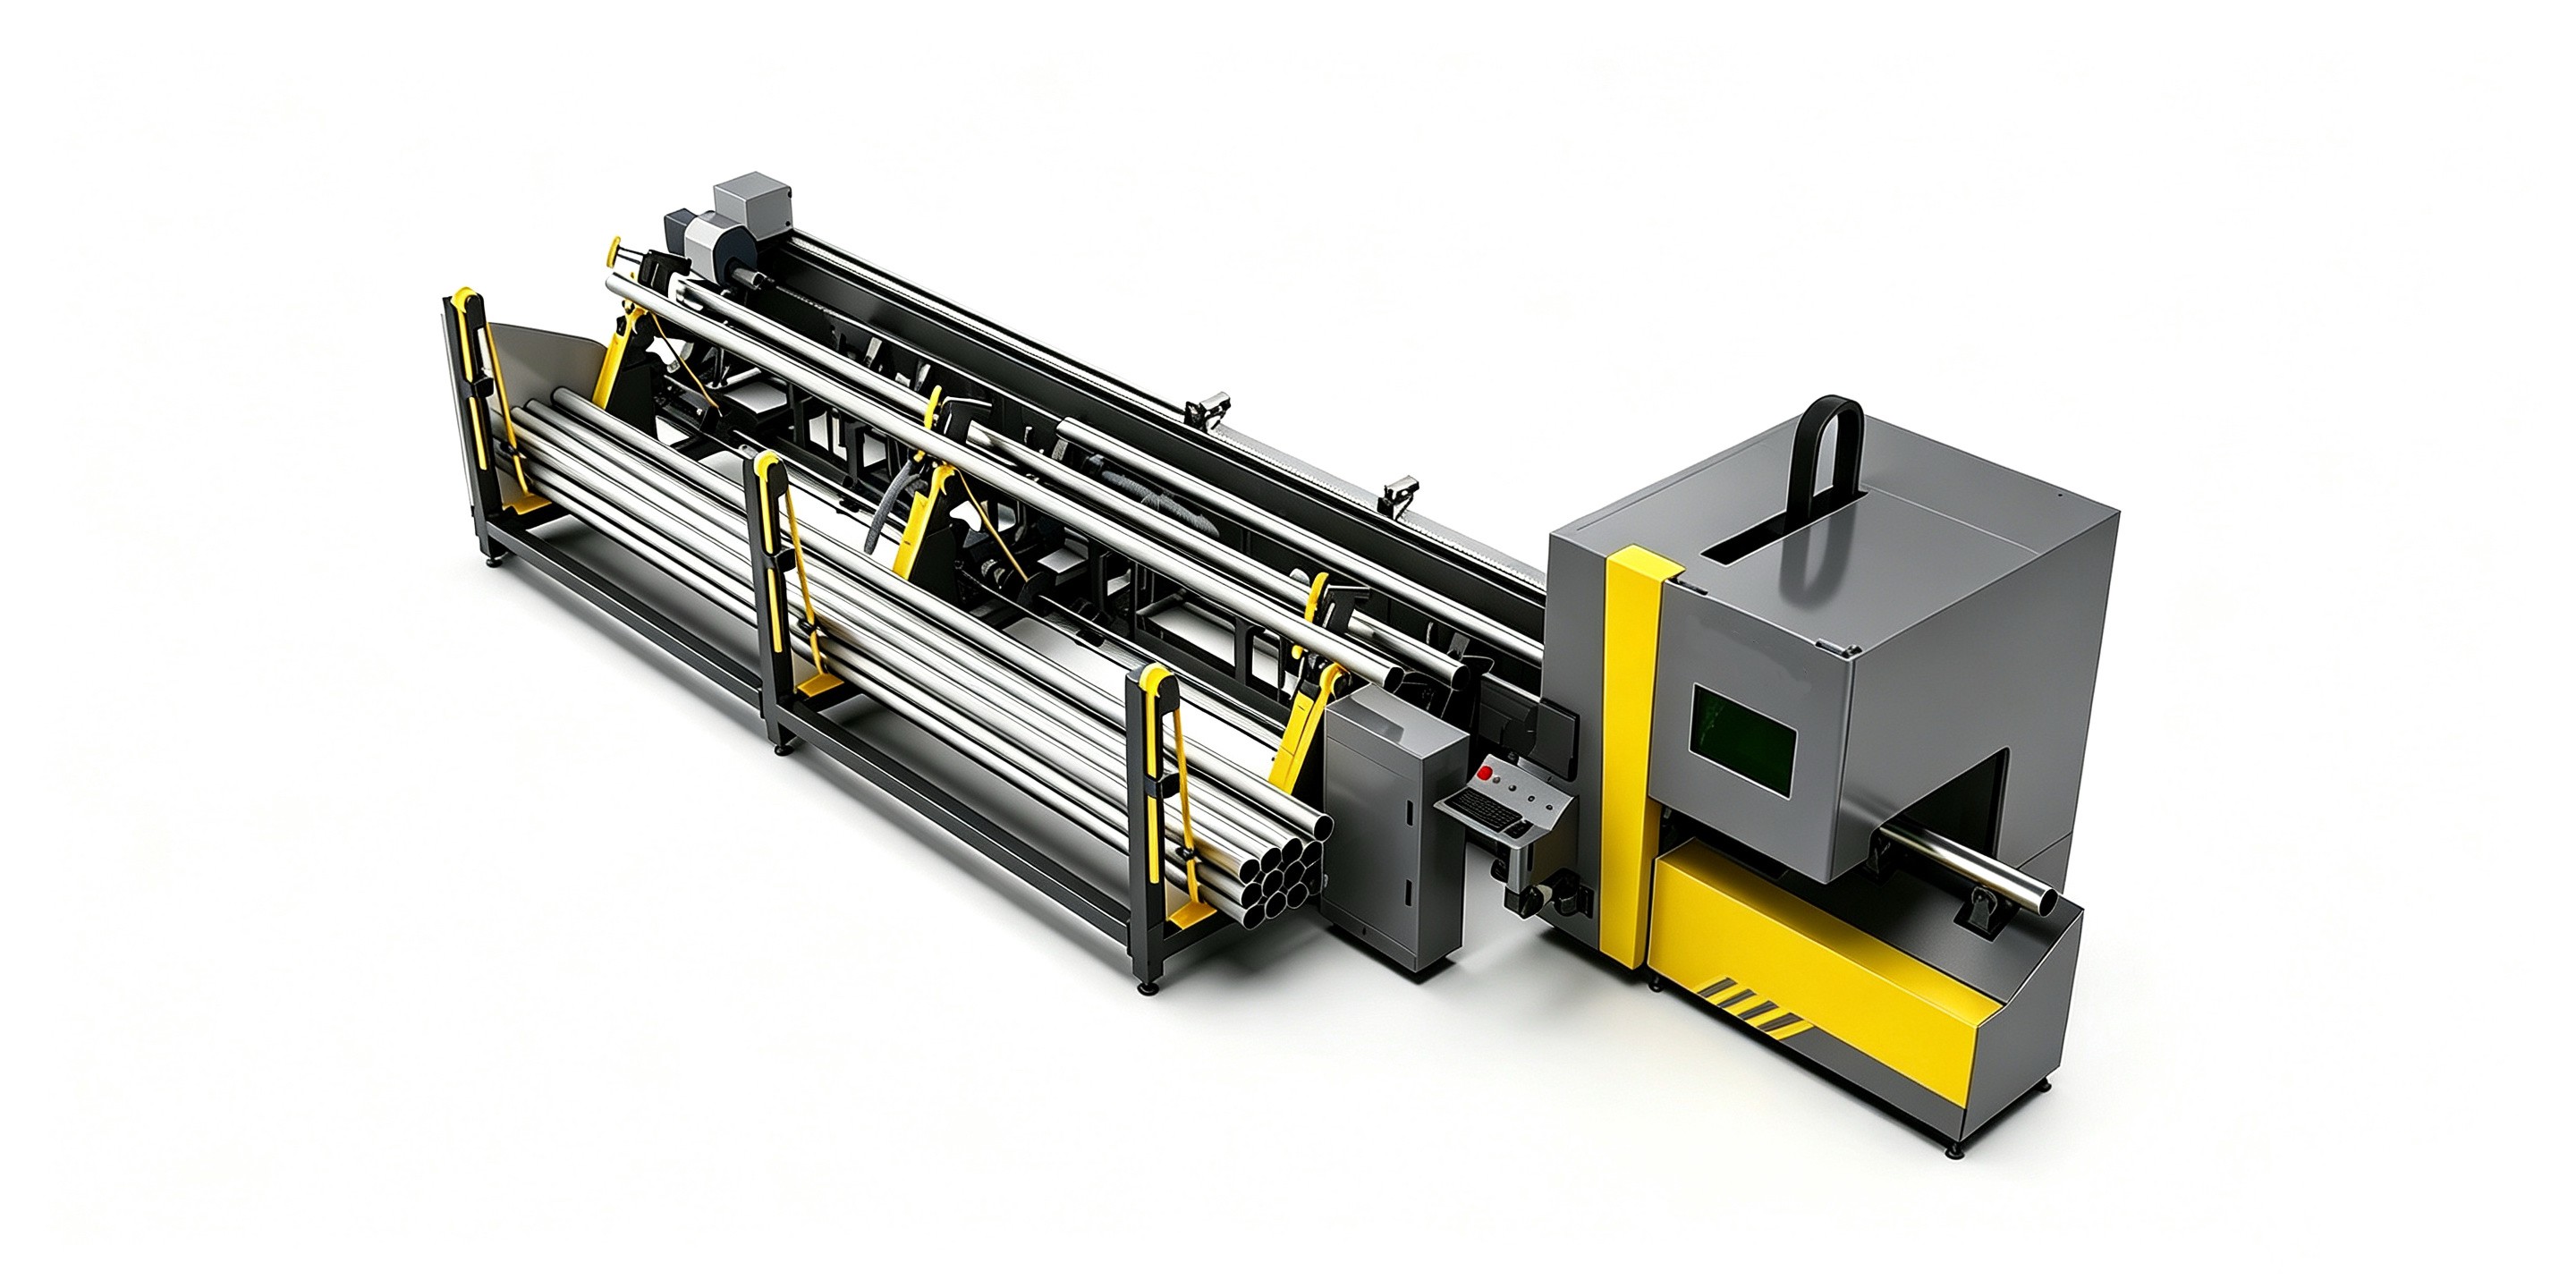
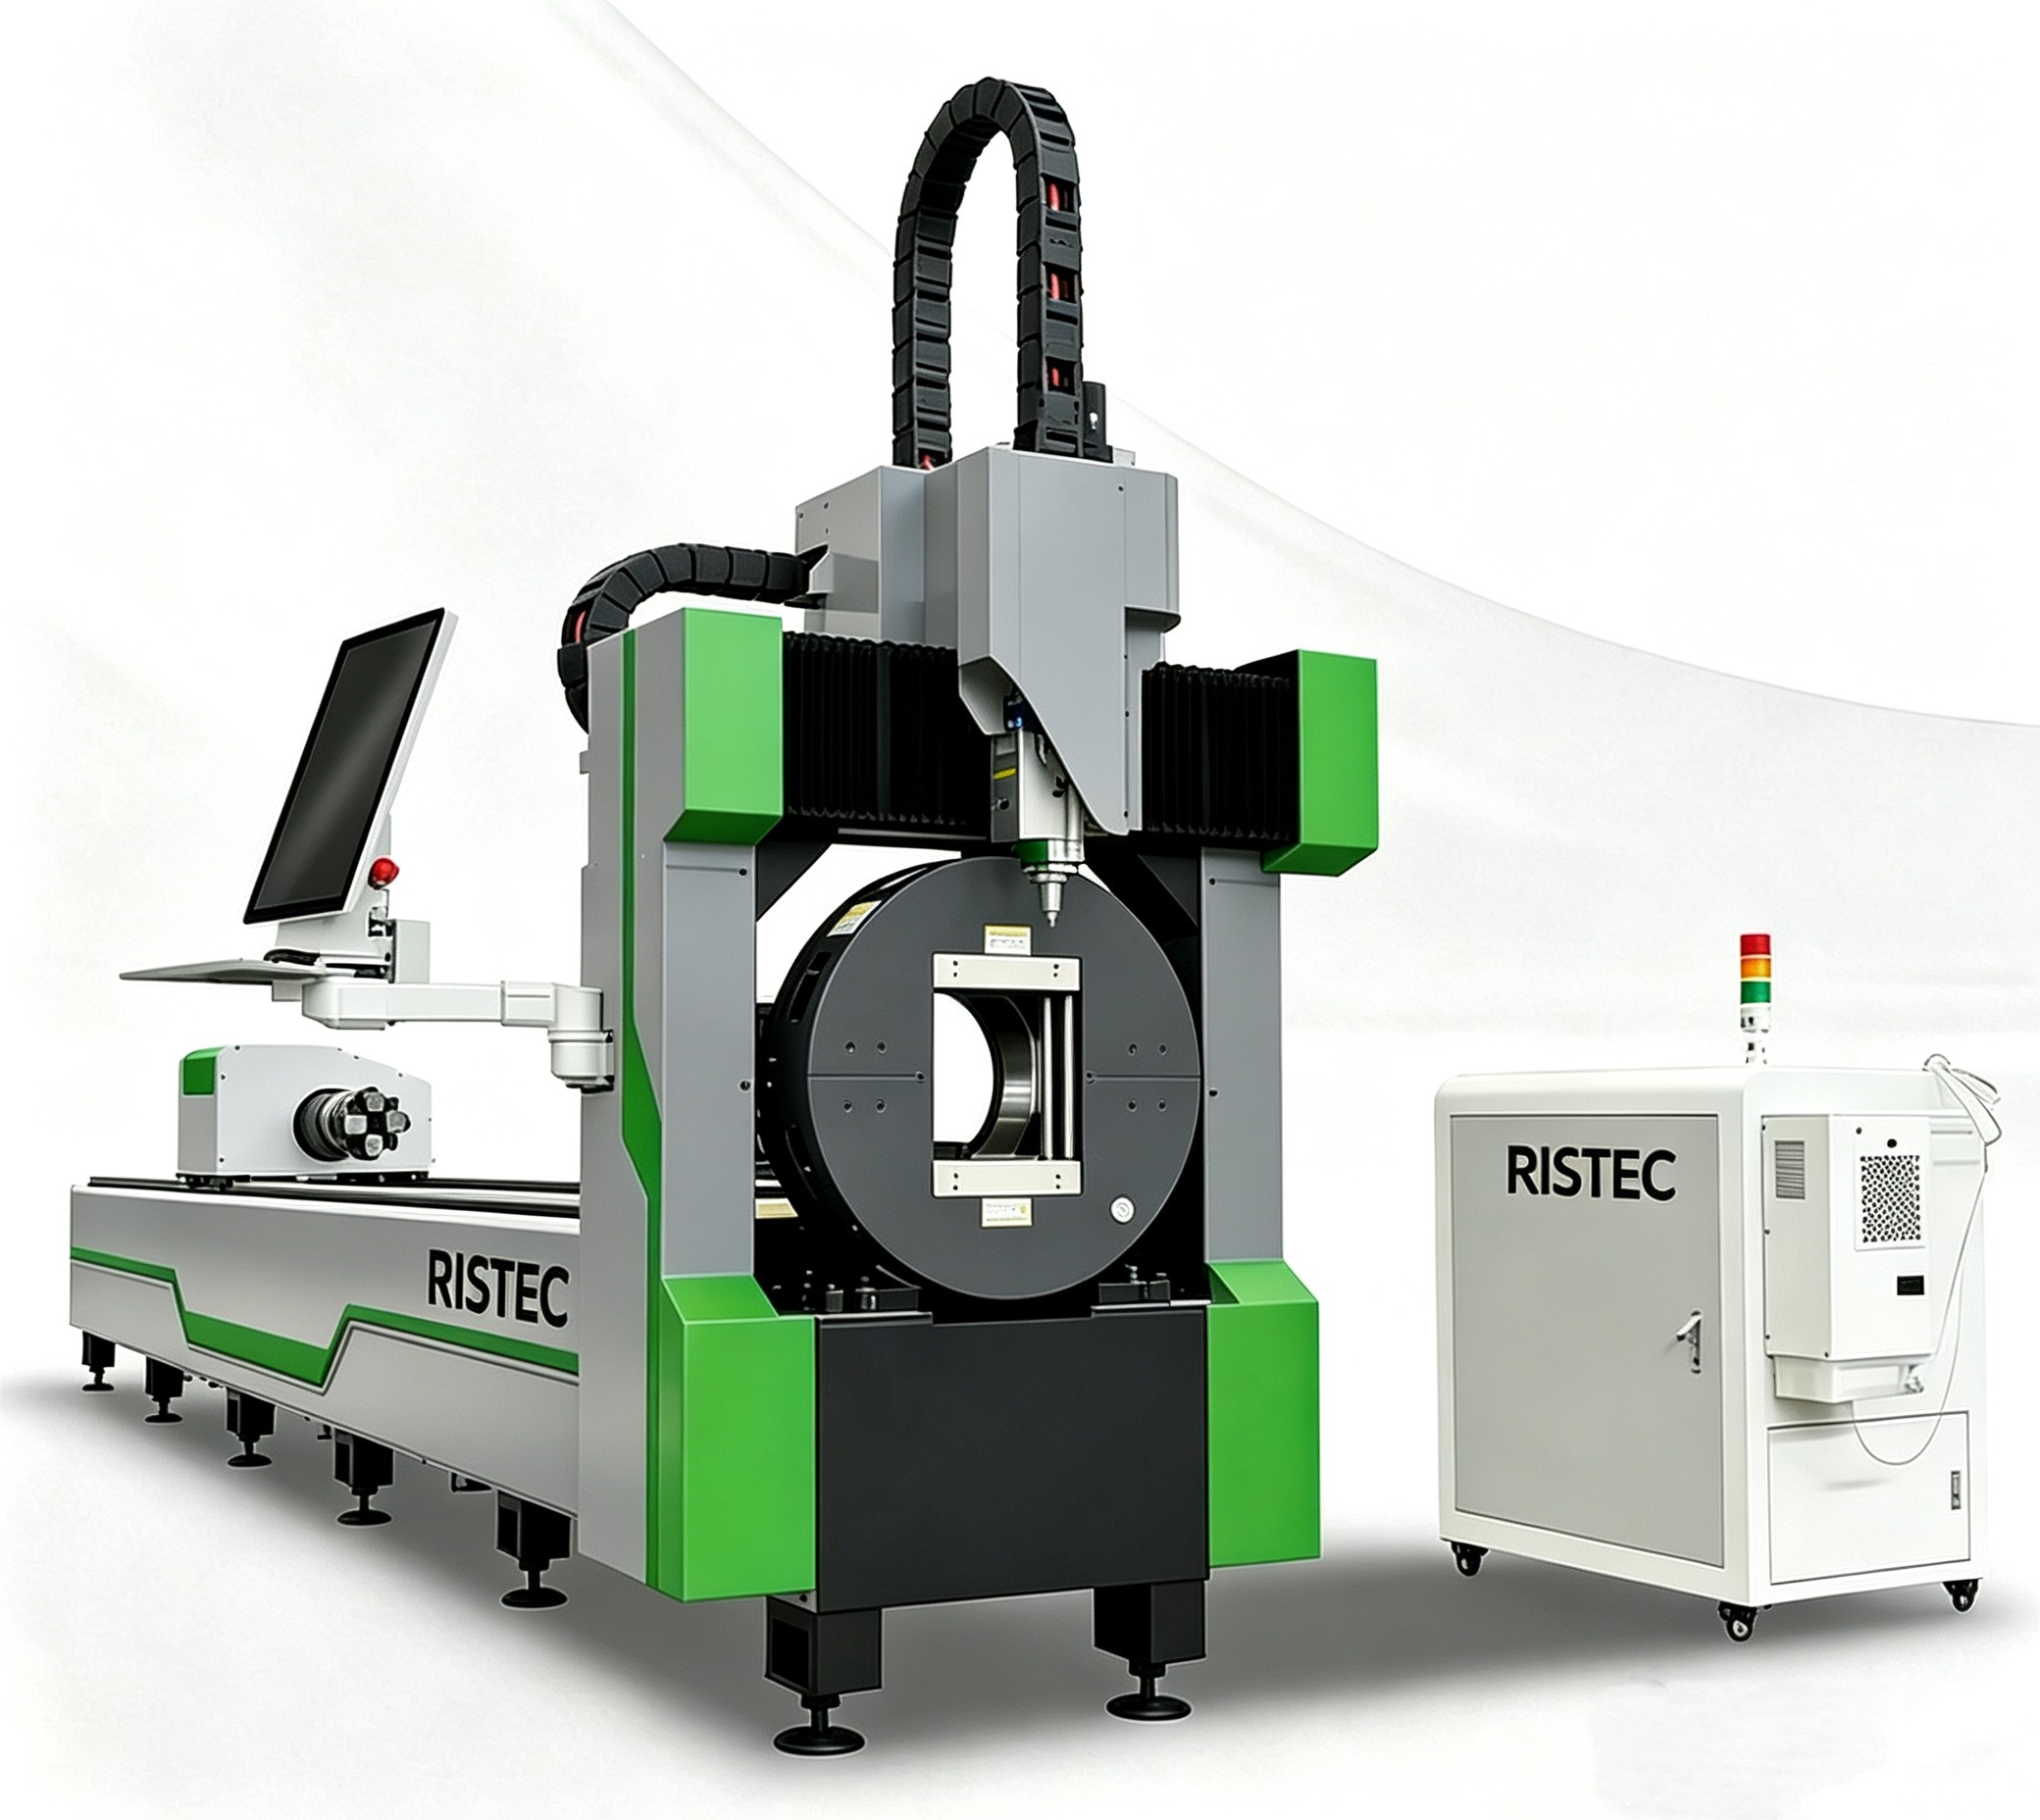
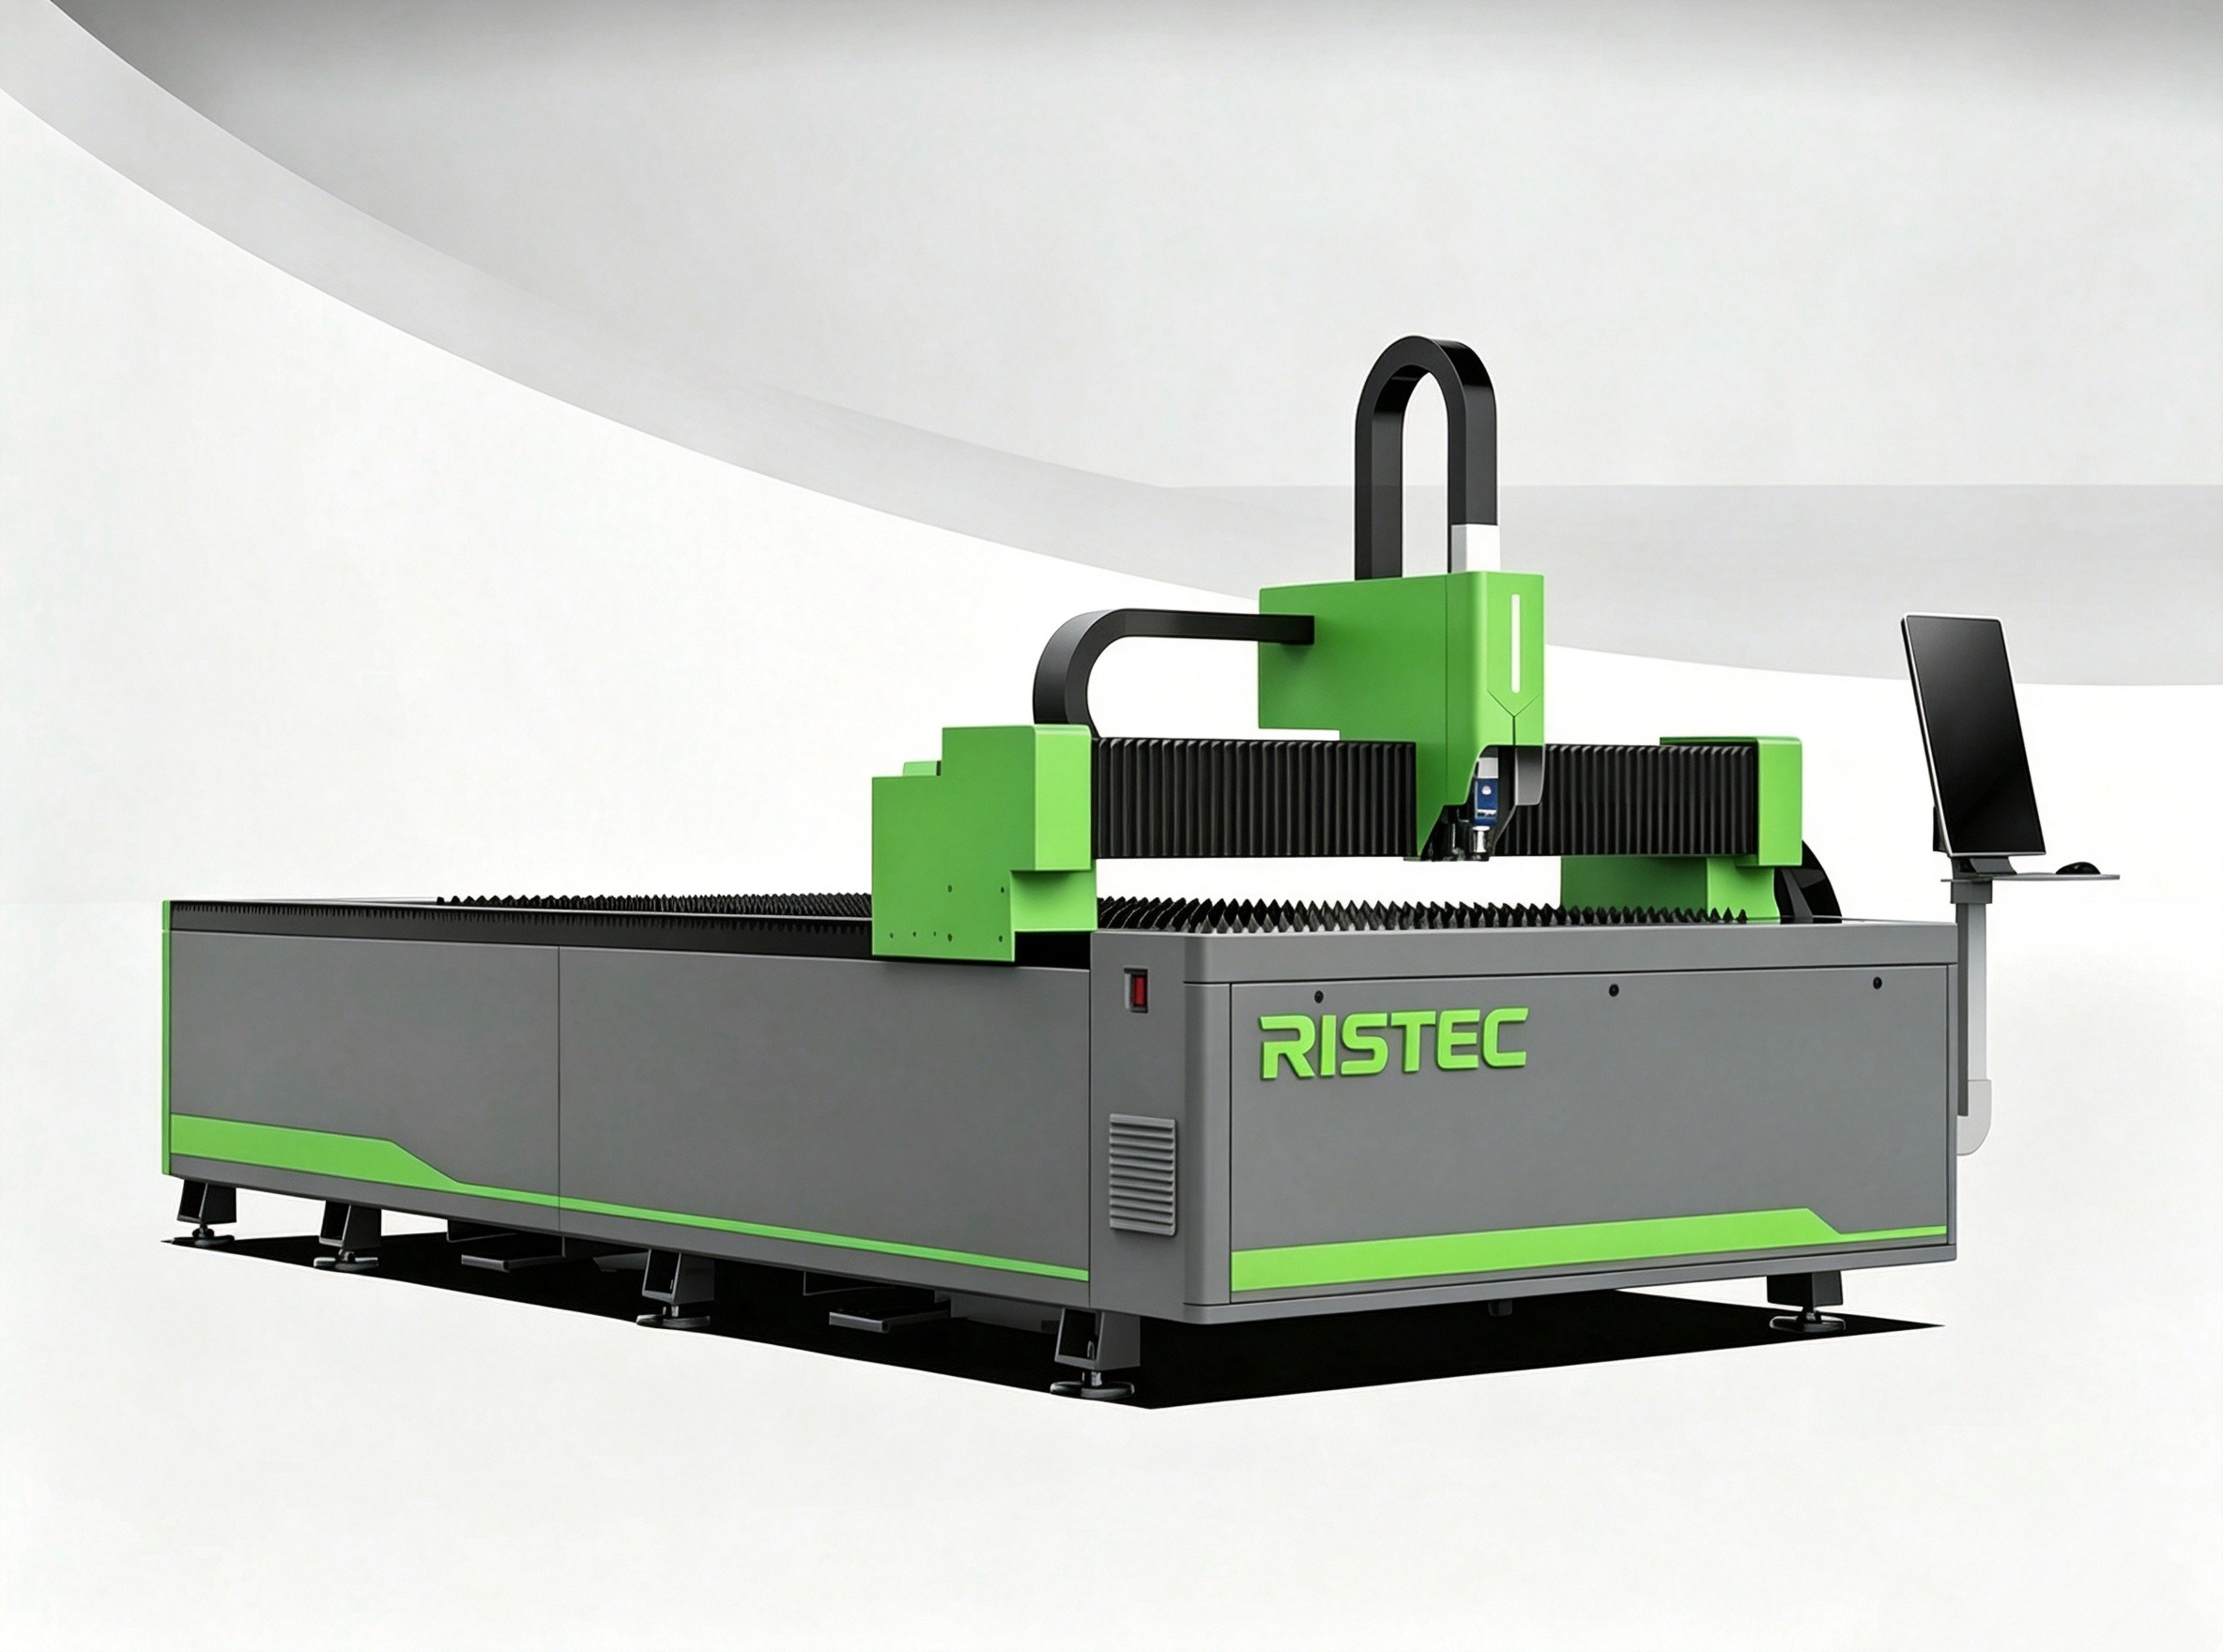
A máquina de corte a laser de tubos de nível básico foi projetada especificamente para pequenas e médias empresas (PMEs) que desejam automatizar a fabricação de peças metálicas com um investimento inicial mínimo. Ela oferece o equilíbrio ideal entre velocidade de corte, precisão e preço acessível, sendo a solução de nível básico ideal para processar vários perfis metálicos, incluindo tubos redondos, quadrados e retangulares. Máquina de corte a laser de fibra para chapas metálicasA máquina de corte a laser de fibra Ristec para chapas metálicas representa o auge da tecnologia moderna de processamento de metais. Projetado para oferecer alta precisão, velocidade impressionante e máxima durabilidade, este sistema utiliza uma fonte de laser de fibra de classe mundial para realizar cortes limpos e sem rebarbas em uma ampla variedade de materiais condutores.
Deixe uma Resposta
Obtenha cotações em tempo real
Tem interesse? Deixe seus dados de contato.